
- DOI:
10.13738/j.cnki.acc.qklw60536
- 专辑:
科学Ⅰ辑;信息科技
- 专题:
信息、科学;综合科技
- 分类号:
G90;N92
摘要:螺纹千分尺作为一种常用的测量工具,经常用于螺纹的加工与测量。当然,为了将设备的性能发挥到最大,必须对螺纹千分尺的精度和误差进行准确的分析。为此,对螺纹千分尺计量的困难及误差分析进行探讨十分重要。本篇文章就对螺纹千分尺的测量难点和误差进行分析,从而保障螺纹千分尺的测量工作顺利开展。
关键词:螺纹;千分尺;测量难点
螺纹千分尺作为一种精密的螺纹加工设备,在机械制造、汽车制造、航空航天等行业中得到了广泛的应用。在现代制造业中,人们对产品质量的要求越来越高,因此,螺纹千分尺的测量精度成为关注的焦点。但是,由于其测量原理及测试环境的复杂,使得其在实际应用中有很多困难,并产生了一些误差来源。文章通过对螺纹千分尺测量难点的剖析,对其产生的原因、影响因素和改善方法进行了深入的探究。
一、螺纹千分尺的结构特点
螺纹千分尺是一种精度很高的测量工具,它比一般的测量工具具有更大的灵活性和多样性。最大的不同是对测砧(也就是固定测量端)的可调节性。这种结构可使螺纹千分尺适用于各种规格、外形的测量要求,极大地提高了螺纹千分尺的精度和实用性。特别是带螺纹的千分尺的测砧,其尺寸大小与一般千分尺完全不同,它可以根据不同的尺寸进行调节。在测量砧台和可移动测量棒的顶部都有一个小洞,这样就可以调节压力。这两个孔的作用可以让使用者按照需要,将不同尺寸、形状的插头插进去使用。这些插头的设计也显示出精密和多样化的螺纹千分尺。产品有V形插头、圆锥形插头、平插头以及球形插头等。V形插头适合用于对 V形槽及相似形状进行测量;圆锥形插头更适用于锥形螺纹的测量,或者是要求逐步进行测量;平插头然后被用来测量平整或有直边的线;而球形插头由于其对曲面及不规则外形的适应性,尤其适合用于测量球形螺纹或需要较大接触面积的螺纹,如图1所示。通过这些不同类型的插头,螺纹千分尺能够实现对各种复杂螺纹的精确测量,而且极大地拓展了它的适用范围。因此,螺纹千分尺在机械制造、精密加工和质量检验等方面有着举足轻重的地位,已成为工程技术人员必备的高精度检测仪器[1]。
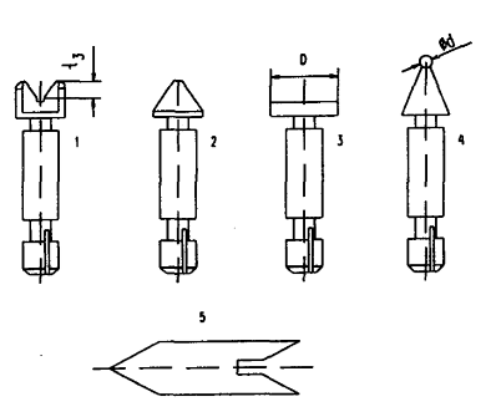
图1:1.V形插头;2.圆锥形插头;3平插头.;4.球形插头;5校队量规
二、螺纹千分尺的测量难点
1.操作技巧要求高:螺纹千分尺是一种精密计量仪器,在使用过程中有一定的技术与经验。比如,在检测时,要保证检测头与螺纹端完全接触,不能发生倾斜、歪斜等现象,对操作人员的技术水平和稳定性提出了很高的要求。另外,螺纹千分尺的读数也要准确到小数点位置,所以操作人员要有一定的读数技巧和耐心。
2.螺纹形状复杂性:由于螺纹的几何形状比较复杂,如不同的螺距、牙形角、螺纹倾角等,都会对测量结果造成一定的影响。在使用螺纹千分尺的过程中,必须充分考虑到这一复杂的因素,并采取相应的措施来减小误差。在实际应用中,为了保证测试的精度,必须采用特殊的测试手段和调节手段。
3.测量环境要求严格:螺纹千分尺的测量结果受温度、湿度、振动等诸多因素的影响。要保证测量结果的准确,就必须在一个比较稳定的环境下进行操作。比如,要防止因温度变化引起的测量器的膨胀和收缩,或因湿度太大而造成的测量表面锈蚀或损坏其准确度等。另外,为了避免对测量结果的稳定产生影响,必须保证测试环境中没有振动的干扰。
综上所述,螺纹千分尺的测量难点主要体现在操作技巧要求高、螺纹形状复杂性和测量环境要求严格等方面。为了克服这些难点,需要操作者具备较高的操作技能、选择合适的测量方法和工具,并在相对稳定的测量环境中进行操作[2]。
三、螺纹千分尺的测量误差
(一)系统误差
系统误差是一种广泛存在于测量领域的现象,它是指在同样的测量环境下,对一个被测几何量进行多次测量后,其量值和符号都会出现变化特征,或按一定的规律变化。这类错误不同于随机错误,随机错误在很多次测量中都是不规则的,并且它们的平均值趋于零。螺纹千分尺作为一种精度较高的量具,其系统误差有多种原因,尤其是加工与设计方面存在的隐患。其中,螺距传动误差是影响千分尺精度的重要因素之一,其主要原因是螺纹轴与螺母的配合精度不高,或螺距自身设计参数(如螺距、齿型角等)有一定的偏差,从而造成回转检测时的动砧距与实际测距不一致。
(二)人为误差
人为误差,是指在测量、试验中,因操作不当、技术水平不高、人为失误等原因造成的。它不依赖于仪器自身的精度,也不依赖于外部环境,更不依赖于测量者的个人行为和判断。在利用螺纹千分尺这一精密测量工具进行测量过程中,人为误差问题显得尤为严重。除使用不当外,还有测量人员的读数误差。因为螺纹千分尺的尺寸很小,所以必须在很小的尺度上才能得到精确的读数。若测量者视力差,注意力不集中,或缺少读数技巧,则会造成读数不精确,从而造成误差。
(三)环境因素
在千分尺测量中,气温、湿度等因素都会对其造成较大的影响。比如,在一个温差很大的环境下,读数的材料会产生膨胀和收缩,从而对读数的精度产生影响。特别是,千分尺中的金属部分随着温度的上升而增大,而随着气温的下降,它们也会随之缩小,这一物理上的改变就会使被测得的结果产生误差。同理,如果在高湿度的环境下采用读数,则大气中的水汽极易在读数表面形成一层水膜,从而影响测量人员的视觉,降低读数的准确性[3]。
四、螺纹千分尺测量的难点以及误差策略
(一)开展螺纹千分尺制造过程精细化管理
螺纹千分尺作为一种较为精细的计量仪器,其计量精度不仅关系到计量的效率与品质,而且还关系到许多螺纹的高效生产。所以,在螺纹千分尺的生产制造中,要树立高精度管理的思想,运用多种先进的数控技术,提高生产制造的精度,从而达到对螺纹千分尺螺距的误差进行控制。在与相应的螺纹千分尺生产厂家进行合作时,要对其生产资质、生产过程进行考核,在交付时采用先进的测量设备,对螺纹千分尺的制造性能进行分析,不能把质量不合格的螺纹千分尺列入实际测量工作[4]。
(二)对螺纹工件公差范围进行合理测量
在进行计量工作前,应依据螺纹工件的公差要求,认真地选用合适的微米量。在选用螺纹千分尺时,必须从影响螺纹的尺寸特征和测量准确性的两个关键性角度入手。螺距是一种测量螺纹几何形状的主要参量,它是一种常用的测量方法。为保证测量精度,对不同螺距的工件,需配有对应比例的读数,螺距是指螺纹相邻两牙在中径线上对应两点间的轴向距离,用P表示。它是衡量螺纹尺寸的重要参数,根据螺纹工件的螺距P,选择相应刻度的螺纹千分尺。例如,对于M1标准螺纹(螺距P=1mm),应选用刻度为0.01mm(或更精细)且能准确测量1mm螺距的螺纹千分尺,如表1所示。
表1:螺距相关参数
螺距p(mm) | 常见螺纹类型 |
0.5 | M0.5细牙螺纹 |
1 | M1标准螺纹 |
1.5 | M1.5粗牙螺纹 |
牙形角,就是螺纹牙型的两个侧面之间的角度。对于具有不同牙形角度的螺纹件,也要选择相匹配的读数,不然会造成测量结果的误差,牙形角是螺纹牙型两侧边的夹角,用α表示。它反映了螺纹的截面形状。在确定了螺距、齿角选取准则之后,根据该准则加工出或选择了对应的螺塞,以精确地检测出螺纹工件公差范围。
表2:牙形角相关参数
牙形角α(°) | 常见螺纹类型 |
60 | 普通螺纹(如M、Tr等) |
55 | 英制螺纹(如BSW、BSP等) |
30 | 梯形螺纹(如Tr等,但需注意梯形螺纹的牙形角可能有所不同) |
(三)对螺纹千分尺零位进行合理调整
保证螺纹千分尺零点的准确调节和最优是提高测量精度的关键。在使用时应注意下列几个问题:首先,保证带螺纹的千分尺可更换插头相互接触;并且采用微分筒调节及测砧调整螺母的方式,准确地调节和控制零点;其次,为了起到紧固作用,微分筒的零位刻线要和固定套管的纵向刻线对齐。在展示时,通过旋转螺母将V形插头与圆锥插头相接触;最后,在测量过程中,一定要保证螺纹千分尺的位置是水平的,并且测头中心线要与螺纹中心线垂直,这样才能保证测量的精度[5]。
结论:
综上所述,螺纹千分尺计量的影响因素有很多,在分析了其影响因素后,应以此为重点,从而对其产生的原因有更好的了解,从而保障实际螺纹千分尺测量工作中的质量。
参考文献:
[1]蒋淑瑜.大小尺寸螺纹千分尺校对杆检测装置研究[J].工业计量,2021,31(03):49-51.
[2]王海涟.螺纹千分尺校对用量杆工作尺寸的检定方法改进[J].计量与测试技术,2019,46(04):85-86+90.
[3]杨明君,李在峥.螺纹千分尺校对用量杆检定方法探讨[J].工业计量,2016,26(06):25-29.
[4]李雪.螺纹千分尺的测量难点和误差分析[J].科技传播,2016,8(01):78+80.
[5]刘兴富.螺纹千分尺的正确选用及测量误差[J].金属加工(冷加工),2008,(04):53-54.
相关文献推荐
- 节点文献
- 读者推荐
- 相关基金文献
- 关联作者
- 相关视频
- 批量下載
