
- DOI:
10.13738/j.cnki.acc.qklw60536
- 专辑:
科学Ⅰ辑;信息科技
- 专题:
信息、科学;综合科技
- 分类号:
G90;N92
摘要:激光切割件下料质量的精确度直接影响后道工序的再加工及整体组件的装配与质量,切割下料过程中,由于切割质量差造成的激光切割件不合格率较高,为此分析运用Q C方法来提高激光切割件的合格率问题。
关键词:激光切割;切割加工;工艺优化;表面质量
1.概述
运用激光切割机切割零件是制造内外环缠绕垫片流程中的头道工序,激光切割件质量的好坏、下料尺寸的准确度直接影响到后道工序的再加工和整个垫片的制作质量,以及后续垫片装配精度和产品整体性能,严重的将导致激光切割件报废、工期延误,因此把以质量求生存,以质量求发展,进一步提高激光切割件合格率的问题提到首要位置。根据企业发展形势,我单位提出了节能降耗工作目标,就激光切割下料环节中,针对切割质量误差造成的不合格率较高的问题,通过大量的实践数据分析,运用QC方法来提高激光切割件的合格率。现根据实际情况进行以下探讨。
2. 现状调查及原因分析
(1)现状调查 我单位有1台3000W光纤激光切割机,担负着我单位10mm以下薄板的下料任务。下面选取一年中某月份切割的内外环的120 件激光切割件进行检验,对产品切割质量的合格率进行统计,如表
表1 切割件质量统计 | ||||
总件数 | 合格品 | 不合格品 | ||
120件 | 件数 | 比率% | 件数 | 比率% |
106 | 88.3 | 14 | 11.7 | |
(2)影响因素 对造成不合格品的原因进行了统计,如表2
表2影响因素统计 | |||
序号 | 影响因素 | 不合格品(件) | 比率% |
1 | 工件未切透 | 2 | 14.3 |
2 | 熔渣类毛刺 | 5 | 35.7 |
3 | 滴状毛刺 | 6 | 42.9 |
4 | 切割端面粗糙 | 1 | 7.1 |
合计 | 14 | 100 | |
由表2可看出,熔渣类毛刺和滴状毛刺占总频率的78.6%,所占比率较高由此可知,切割件毛刺大是造成产品质量下降的主要表现形式;同时也是造成不合格品较多的主要原因。通过采取相应措施,加强管理设备管理,从而把激光切割件合格率提升至98.5以上。
(3)不合格产品的因果分析 造成不合格产品的原因如图所示。经过分析并结合实际情况,对造成不合格产品的原因进行要因确认如表3所示。
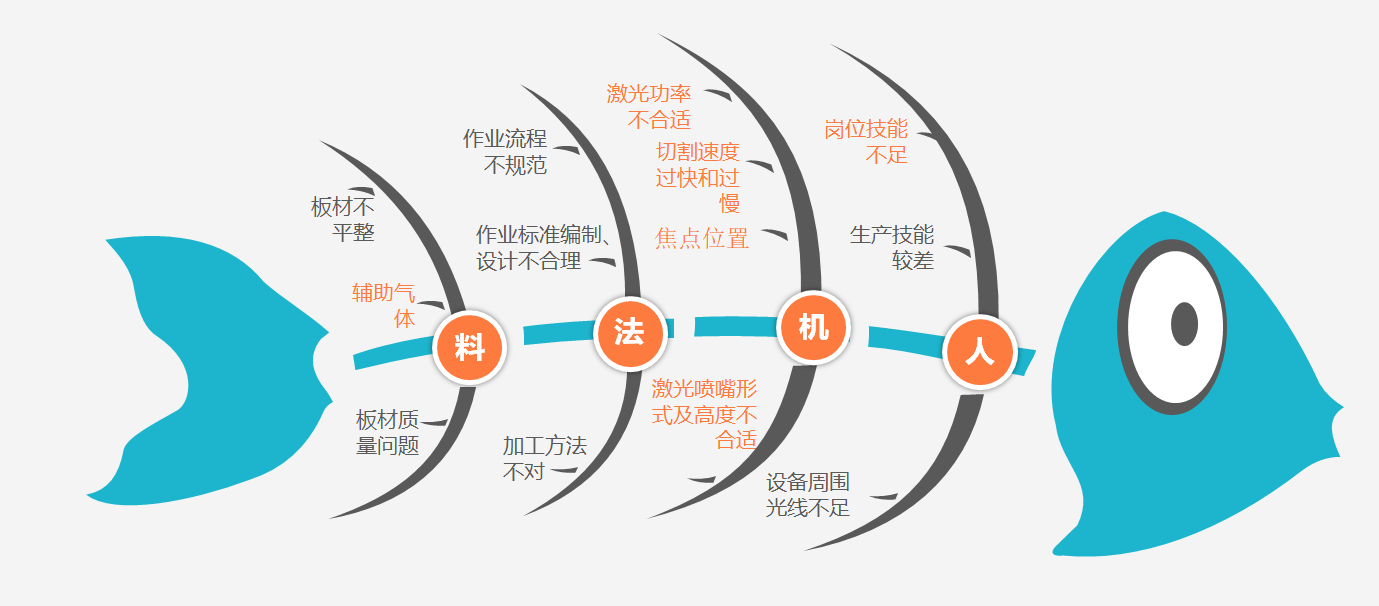
图1原因分析
表3影响毛刺大要因确认
序号 | 末端因素 | 确认内容 | 确认方法 | 标准 | 是否要因 |
1 | 激光功率不合适 | 检查在不同功率下切割相同板材切割质量的变化 | 查阅资料 现场实验 | 切割件无毛刺断面 光滑 | 是 |
2 | 切割速度过快或过慢 | 检查在切割速度作为变量下切割质量的变化情况 | 现场试验、调查分析 | 切割件无毛刺断面 光滑
| 是 |
3 | 岗位技能不足
| 培训记录、上岗考核 | 调阅档案资料 | 取得上岗资格 | 否 |
4 | 激光喷嘴型式及高度不合适 | 通过改变不同型号喷嘴及高度观察切割质量有无变化 | 现场实验、查阅资料 | 切割件无毛刺断面 光滑 | 否 |
5 | 辅助气体种类和压力错误 | 检查在改变辅助气体种类和压力情况下切割质量的变化 | 现场实验、查阅资料 | 切割件无毛刺断面 光滑 | 否 |
6 | 焦点位置不合理 | 检查在不同焦点设置情况下切割相同板材切割质量变化 | 现场实验、确认 | 切割件无毛刺断面 光滑
| 是 |
三、末端原因分析:
1、激光功率对切割质量的影响
激光功率的大小直接影响所能切割钢板的厚度,能量越高,可切割材料厚度就越厚。另外,它又影响着工件尺寸精度、切缝宽度、切割面的粗糙度和热影响区的宽度等。激光功率越大,所能切割的材料厚度也越厚;但相同功率的激光,因材料不同,所能切割的厚度也不同。下表4给出了各种功率的光纤激光切割某些金属材料的实验最大厚度。
表4激光功率与金属最大切割厚度
光纤激光功率/W | 最大切割厚度/mm | |
碳素钢 | 不锈钢 | |
1500 | 4 | 2 |
2000 | 6 | 4 |
3000 | 14 | 10 |
对连续波输出的激光器来说,激光功率大小和模式都会对切割质量发生重要影响。实际操作时,常常设置最大功率,以获得最快切割速度,提高生产效率,或用以切割较厚的材料。理论上,我们要求激光器输出功率越大越好,但考虑激光器本身成本问题,激光器输出功率只有尽可能达切割机本身的最大值。出当激光功率不足时,切割低碳钢板产生的问题(未切透、下部产生大量沾渣及粗糙的断面等)。
2、切割速度对切割质量的影响
切割速度对不锈钢板切割质量有很大影响,最佳的切割速度使切割面呈较平稳线条,光滑且下部无熔渣产生。若切割速度过快,会导致钢板无法切透,引起火花飞溅,下半部产生熔渣,甚至烧伤透镜,这是因为切割速度过高,单位面积获得的能量减少,金属未能完全熔化;若切割速度过慢,则容易造成材料过熔,切缝变宽,热影响区增大,甚至引起工件过烧,这是因为切割速度过低,能量在切缝处积累,引起切缝变宽,熔化金属不能及时排出,便在钢板下表面形成沾渣。
3、焦点位置对切割质量的影响
焦点位置是指焦点距工件上表面的距离,以被加工材料表面为基准,工件表面以上为正,以下为负。
焦点位置直接影响切口宽度、坡度、切断面粗糙度及沾渣附着情况。焦点位置不同,被加工物表面的光束直径及焦点深度即不同,进而引起加工沟的形状变化,影响加工沟内的加工气体及熔融金属的流动。
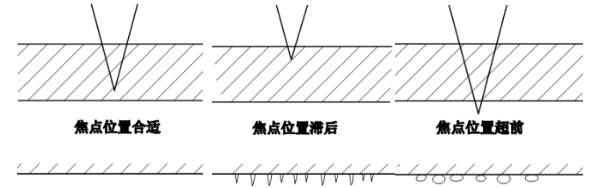
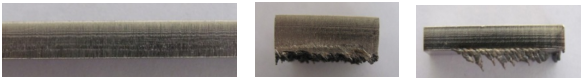
焦点位置的选取对不锈钢板切割质量有重要影响。当焦点位置合适时,切割下的材料熔化,而切割沿附近的材料并未熔化,渣滓即被吹走,形成无沾渣的切缝,如下图(a)所示;当焦点位置滞后时,切割材料下端单位面积所吸收的能量减少,切割能量削弱,导致材料不能完全熔化被辅助气体吹走,以致未完全熔化的材料附着在切割板材下表面,呈前端尖锐且短小的沾渣,如下图(b)所示;当焦点位置超前时,切割材料下端单位面积所吸收的平均能量增大,导致所切割下的材料与切割沿附近的材料融化,并呈液体流动状,这时由于辅助气压及切割速度不变,所熔化的材料呈球状沾附在材料下表面,如下图(c)所示。故在切割过程中可以通过观察沾渣形态来调节焦点位置,保证切割质量。
(a)无沾渣 (b)尖锐且短小沾渣 (c)球状沾渣
焦点位置合适 焦点位置偏小 焦点位置偏大
四、制定对策
根据原因分析,从中找出影响激光切割件合格率低的主要原因,制定相应的对策。
要因 | 目标 | 对策 | 具体措施 |
切割功率不合适 | 找到对应板材合适的切割功率 | 通过实验切割对现有设备激光器功率调节适当功率 | 对应各种厚度各种材质板材进行切割调试功率参数,以100W为调节单位,依次递减或增加 |
切割速度不合适 | 寻找各个板材对应的切割速度 | 在原有新机标准参数基础上进行微调 | 以50为一个调节单位对切割各个板材进行速度参数调节 |
焦点位置不合适 | 确定各个板材对应的切割焦点位置 | 在现有设备厂商提供参数基础上进行调节 | 以0.1为调节单位进行调节 |
五、结论
我们通过实验的方式,根据材料选出了最优的操作数据。激光切割件实际完成670件,其中15件因存在缺陷,造成二次切割。实际一次合格率为98.8%,同比活动前提高10.4%,基本达到预期目标值。通过努力,达到了预期目的,但随着激光切割行业的发展,对激光切割件的生产工艺和技术要求应更加严格,以便于更好地服务炼化设备的运行。
参考文献
[1]居春艳.不锈钢激光切割加工工艺优化及表面质量研究.[J]冶金与材料,2021,41(3).
[2]陈武柱.激光焊接切割质量控制[M].北京:机械工业出版社,2010.
相关文献推荐
- 节点文献
- 读者推荐
- 相关基金文献
- 关联作者
- 相关视频
- 批量下載
