
- DOI:
10.13738/j.cnki.acc.qklw60536
- 专辑:
科学Ⅰ辑;信息科技
- 专题:
信息、科学;综合科技
- 分类号:
G90;N92
摘要:克拉2气田是国内少有的高压高温高产气井,气田引进了国外先进的笼套式可调式油嘴节流工艺,目前站外共使用了MOKVELD、美国钻采和CAMERON三个厂家共计46个可调式油嘴。本文结合气井油嘴使用的工况条件,合理优化选择Cv值提高油嘴使用寿命,摸索油嘴笼套冲蚀规律,分析油嘴使用过程中影响使用寿命的关键因素,研究降低油嘴笼套冲蚀的方法,提出整改意见,提高单井开井时率,确保西气东输主力气源地安全、平稳、优质、足量供气。
关键词:优化Cv值;节流效果;油嘴寿命
1 引言
笼套油嘴的Cv值,也被称为流量系数,是一个描述阀门或喷头流体特性的参数。它表示了在单位压差下,通过阀门的流体的流量。具体来说,Cv值是阀门全开时,两侧压差为1磅/平方英寸(psi)时,通过阀门的每分钟的美制加仑数(gpm)。Cv值越大,表示阀门或喷头在相同压差下可以通过的流量越大。因此,在设计和选择阀门或喷头时,Cv值是一个非常重要的参数。对于笼套油嘴来说,Cv值同样可以反映出其在特定压差下的流量特性。这对于油嘴的设计和选择,以及在实际应用中的性能预测和控制,都具有重要的意义。克拉采气作业区辖区内共58个油嘴,其中固定油嘴共8个,手动油嘴14个,电动油嘴34个,可调油嘴占比86%,9个油嘴厂家中Mokveld数量最多,共有23个,占比40%。克拉2气田,克深2气田,克深6气田总油嘴数分别有38,12,8。生产单井是国内少有的高产高压气井,为了有效控制单井产量,保证供气的平稳,气田引进了国外先进的地面笼套式可调油嘴节流工艺,目前站外共使用了MOKVELD、MSP/DRILEX和CAMERON三个厂家46个可调式油嘴。
2 背景
Cv值的计算通常需要考虑流体的性质(如密度、粘度等)、阀门或喷头的结构特性(如口径、形状等)以及工作条件(如压差、温度等),这个与油嘴现场服役寿命密切相关。克拉2气田自2004年11月投产至今共有生产井25口,其中9口井(KL203、KL204、KL2-1、KL2-2、KL2-4、KL2-5、KL2-6、KL2-7、KL2-9、KL2-12、)采用两级油嘴进行节流降压,其它8口井(KL205、KL2-3、KL2-8、KL2-10、KL2-11、KL2-13、KL2-14)采用一级油嘴节流降压,所有生产井总共有油嘴27个。
外部阀套控制的笼套式油嘴的内部结构是阀座上固定一个圆形的笼套,笼套上有若干圆形开孔,笼套外是一个与阀杆连接的圆桶形阀套。阀套包在笼套外,并由阀杆带动可以沿笼套轴向位移,当外套完全包住笼套时,笼套上的开孔完全封闭,节流阀开度为0%;当阀套沿笼套向外运动至极限位置时,笼套上的开孔完全露出,节流阀开度为100%;通过阀套沿笼套轴向位置位移的大小来调节油嘴的开度。
内部柱塞控制的笼套式油嘴的内部结构是阀座上固定一个圆形的笼套,笼套上有若干圆形开孔,笼套内是一个与阀杆连接的柱塞。柱塞被笼套包住,并由阀杆带动可以沿笼套轴向位移,当柱塞位移道笼套底部时,笼套上的开孔完全封闭,节流阀开度为0%;当柱塞沿笼套向外运动至极限位置时,笼套上的开孔完全露出,节流阀开度为100%;通过柱塞沿笼套轴向位置位移的大小来调节油嘴的开度。
3 有效Cv值选型分析
3.1 油嘴冲蚀原因分析
表1 油嘴冲蚀原因分析
影响因素 | 末端因素 | 调查确认 | 结论 |
人员 | 人员责任心不强,技术能力低,操作不当 | 全部经考核持证上岗 | 非要因 |
原料 | 龙套材质 | 均为碳化钨材质耐腐蚀,硬度符合标准 | 非要因 |
天然气杂质 | 化验符合要求 | 非要因 | |
管理 | 调产次数 | 气藏配产要求决定 | 非要因 |
开关井次数 | 除检修开关井外,由气藏配产要求和压力恢复测试要求决定 | 非要因 | |
单井产量 | 产量越大冲蚀越严重 | 要因 | |
操作方法有误 | 严格按照操作规程操作 | 非要因 | |
设备 | 笼套结构不同 | CAMERON和MSP/DRILEX油嘴存在龙套根部断裂风险 | 要因 |
节流方式 | 设计规定 | 非要因 | |
笼套Cv值不合理 | Cv值整体偏大,导致油嘴开度不合理冲蚀加剧 | 非要因 | |
环境 | 温度 | 影响不大 | 非要因 |
3.2 龙套式油嘴的常见故障
可调油嘴故障主要分为冲蚀、卡阻、堵塞、外漏四大类,冲蚀是最为常见故障,包括:
1、笼套冲蚀:笼套底部冲蚀严重,笼套底部碎裂
2、活塞头冲蚀:活塞头端部正对孔眼处受损
3、笼套座冲蚀:本体冲蚀,与笼套孔眼对应的位置沿气流进口方向,冲蚀严重
总结:高温、高压、高矿化度、腐蚀离子、冲蚀粒子、大流量等复杂工况下的长期运行,大大降低了油嘴使用寿命,这时候Cv值的优化选择刻不容缓。
3.3 Cv值太大,油嘴局部长期承受冲击
Cv值是指单位时间内、在测试条件中管道保持恒定的压力,管道介质流经阀门的体积流量,或是质量流量。 代表节流阀全开时,节流阀的一个流通能力。
合理的油嘴开度为30%~70%,这样可以使油嘴 受力分散,而现场的实际开度往往多在20%以下,这使得气流经过油嘴的部位比较集中,流道面积小,气流速度快,油嘴局部长期承受高压气流的冲击导致冲 蚀较快。
3.4 Cv值选择计算步骤如下
收集可调油嘴使用工况,包括节流前压力、节流后压力、节流前气体温度、最大产量、气体重度→根据节流前压力和节流后压力确定节流流动状态,选择对应的Cv值计算公式→利用Cv值计算公式计算出可调油嘴开度为100%时理论Cv值→计算工作Cv值:工作Cv值= 理论Cv值/0.6→最后再根据可调油嘴制造厂提供的流量系数系列值选定出流量系数额定Cv值,工作Cv值与额定Cv值相近
3.5 Cv值选择计算步骤如下
Cv值计算公式
①一般流动流态下流量系数的计算公式
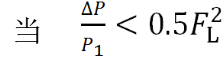
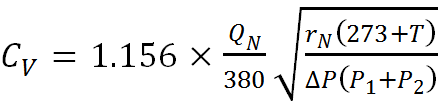
②阻塞流流态下流量系数的计算公式
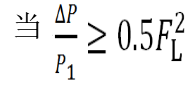
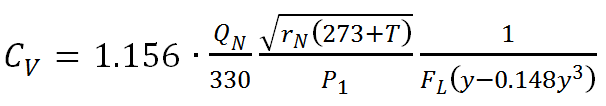
4 Cv合理选型,利用公式推导油嘴Cv值
以单井350万方/天为例,井口压力为60.3MPa时,一级节流后压力为35MPa,井口温度78℃,最小产量200万方,井口压力为60.3MPa时,一级节流后压力为35MPa,井口温度78℃;我们可以计算出对应的Cv=14 , Cv=8;为了使配产时合理开度达到30%,则有效Cv值=3.3× Cv=46.2;此时选用的油嘴Cv值为70,平常生产时开度也达到26%。
3.1 对单级节流井进行改造
对比KL2-12井数据可以看出,KL2-12井在加两级油嘴之前,冲蚀速度与KL2-10井比较相似,在开度不变的情况下产量持续上升,但是KL2-12井在加装两极油嘴之后,产量明显平稳。所以建议KL2-10井在下次检修时在一级处加装美钻手动油嘴。
3.2 关注生产曲线的突变
生产过程中关注生产曲线的变化情况,一旦发现开度不变的情况下产量发生突变时,就要及时地打开管线对油嘴进行检修工作。
5 现场应用
基于理论分析和室内实验优化设计了放喷油 嘴,建立了油嘴工作寿命预测模型,将通过现场应 用验证放喷油嘴 及工作寿命预测模型的使用效果。
以优化油嘴Cv值工作寿命预测模型为基础,编制预测软件,如图1所示。
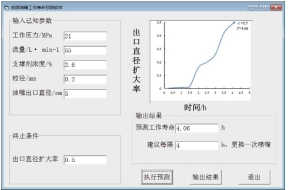
图1 KL2-10,KL2-12井开度与产量关系曲线图
6 效果评价
通过对笼套式油嘴故障冲蚀等现场工况进一步分析论证、现场应用、建立预测模型,合理优化了Cv值保障现场安全平稳生产,同时能延长油嘴的使用寿命和开井时率,且建立了Cv值的对比度,具有明显的可操作性效果及技术推广价值。
7 结论
1)气流在油嘴内反向流动,开关操作要平稳;
2)日常生产过程中及时做曲线图,分析油嘴使用趋势,对比以往使用经验,最大限度的利用油嘴;
3)使用过程中,油嘴软堵,不能强行活动油嘴,强行活动会造成油嘴笼套被拉断,应加装电伴热解堵;
4)安装过程注意保护密封面、避免杂质进入,可以延长油嘴内密封的使用寿命,也相当于延长了油嘴的使用时。
5)每年均有油嘴冲蚀需进行检修。通过合理选择Cv值优化油嘴选型可降低油嘴检修频率提高单井生产时率。
参考文献:
[1] 刘鹏,董伟,陈柱,等.海南高温高压油嘴冲蚀[J].化工设计,2016,19(2):156-157.
[2] 战晓溪, 李悦钦,刘萍萍,等.笼套式控制节流阀失效机理研究[J].腐蚀与防护,2010,09(9):49-56.
作者简介:西克亚·阿布都吉力力(1999-),女,毕业于石河子大学,中国石油塔里木油田克拉采油气管理区采气工程助理工程师。
相关文献推荐
- 节点文献
- 读者推荐
- 相关基金文献
- 关联作者
- 相关视频
- 批量下載
