
- DOI:
10.13738/j.cnki.acc.qklw60536
- 专辑:
科学Ⅰ辑;信息科技
- 专题:
信息、科学;综合科技
- 分类号:
G90;N92
摘要: 某乙烯装置开工后液烃干燥器再生过程中,床层温度过低,超过设备设计温度,存在严重风险隐患,通过分析调整,液烃干燥器再生过程床层温度控制在设备设计范围内安全温度,避免因液烃干燥器再生温度超标引发事故。
关键词: 液烃干燥器 再生 温度过低 隐患 事故
1.前言
某120万吨/年乙烯装置主要由原料预热、裂解、急冷、压缩、冷分离、热分离、制冷、废碱氧化、汽油加氢和公用工程等单元组成,装置设计寿命为20年,连续运转时间不低于4年。装置采用中国寰球工程有限公司自主开发的乙烯成套专利技术(包括裂解炉技术和分离技术)。2020年5月30日开工建设, 2022年6月30日中交,2023年2月12日产出合格产品。
装置开工运行后,发现液烃干燥器再生过程床层温度低,超过温度显示量程,经过仪表对量程的修改,液烃干燥器再生过程床层温度最低达到-42℃,该设备设计为普通碳钢材质,远超设计下线-29℃,存在十分高的风险,为保证装置安全、平稳运行,经过探讨及摸索,调整后液烃干燥器再生过程床层温度最低降低至-20℃左右,能够保证液烃干燥器再生过程在设计范围内运行,避免超设计工况运行,保证装置安全、平稳运行。
2.液烃干燥器系统流程叙述
乙烯装置碱洗塔塔顶出来的裂解气先在碱洗塔顶激冷器里被7℃液体丙烯冷剂冷却,然后进入裂解气干燥器进料分离罐。对此处的温度控制下限,应以不生成水合物为准。
进入裂解气干燥器进料分离罐的物料被分为气液两相,脱除了夹带液滴后的气体进入裂解气干燥器。积存的液体为烃水混合物,在裂解气干燥器进料分离罐中被分为水和液烃。水在烃-水界面控制下被送回压缩机四段吸入罐,液烃在罐液位控制下被液烃干燥器进料泵(P-3011)送往液烃干燥器进料聚结器。
来自液烃干燥器进料泵(P-3011)的液态烃首先流经液烃干燥器进料聚结器,游离水被分离出来,在烃-水界面控制下回到裂解气压缩机四段吸入罐。液态烃从干燥器的底部流向顶部被彻底干燥。干燥后的液态烃进料到高压脱丙烷塔。液烃干燥器是液相干燥器,也有两台,装有3A分子筛。一台操作,一台再生,吸附周期48小时。
裂解气干燥器、液烃干燥器、氢气干燥器以及没有备用设备的裂解气第二干燥器(R-3004)都用来自丙烯冷剂过冷器的尾气作为再生气。再生气分为三股,第一股先在再生气加热器中用高压蒸汽加热到干燥剂所需再生温度,称为“热再生气”;第二股是未经加热用于冷却再生后高温干燥剂的尾气,称为“冷再生气”;第三股则是在再生气管网压力控制下不经过各再生用户而直接进入燃料气分离罐的尾气。各干燥器进行再生时,都用各自事先设定的再生操作程序,顺序控制相关阀门的动作,进行在线干燥器和备用干燥器的切换,控制相关调节阀,通过将“热再生气”和“冷再生气”按适当比例混合的方式,调整进入干燥器的再生气温度及通入该温度再生气的持续时间。最后完成再生操作。完成了再生、含有水分的再生气尾气被排出干燥器,流经再生气冷却器时被冷却水冷却,然后在燃料气分离罐中分出所携带的游离水。水被送到裂解气压缩机二段吸入罐。燃料气分离罐中的气体即装置自产燃料气,被送到燃料气管网。
液烃干燥器流程如图:
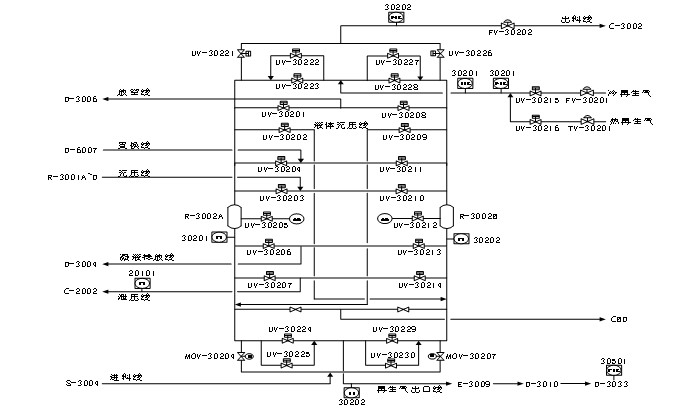
图1 液烃干燥器流程
3. 液烃干燥器再生过程床层温度低原因分析
液烃干燥器自开工投用后,按设计院及厂家提供再生方案进行再生,床层出现温度低情况,因仪表设定量程底限较高,无法判断确切数值,通过仪表对量程重新设定,再生过程床层温度最低达到-42℃,远超设计温度,通过优化设计院及厂家提供再生方案进行调整,效果无明显变化,具体情况如下:
3.1设计院及厂家提供再生方案
1、倒液
(1)置换气入口阀门打开,通过液烃排放阀门将液烃吹入D-3004;
(1)干燥器卸压阀打开,通过阀位确认开关状态。使干燥器底部压力与急冷水塔入口压力的偏差在 0.06MPa 之内。
(2)当干燥器底部压力与急冷水塔入口压力的偏差在 0.06MPa 之内后,关闭卸压阀
(1)冷再生气阀全开,用冷再生气对干燥器进行充压
(2)当干燥器底部压力与燃料气分离罐顶部压力的偏差在 0.03MPa 之内,顺序打开冷再生气返回阀将烃吹扫到燃料气系统。
(3)将冷再生气流量控制器FIC-30201的设定值调整到设定值,递升时间10分钟。
4、升温
(1)确认再生气出口温度与入口温度的偏差在 8℃之内,程序进入热再生阶段。
(2)再生气温度控制器以50℃/小时的升温速率升至120℃,接着以50℃/小时的升温速率升至232℃,再生气流量保持不变。
(3)干燥器的出口温度达到 210℃。
5、恒温
再生气出口温度达到210℃后保持5小时。
(1)当再生气出口温度达到 40℃以下。
(2)再生气流量控制器设定值递减到0KG/HR,顺序关闭UV-30222,UV-30223 ,UV-30215,UV-30216。然后关闭UV-30224和UV-30225,通过位置开关确认阀门状态。
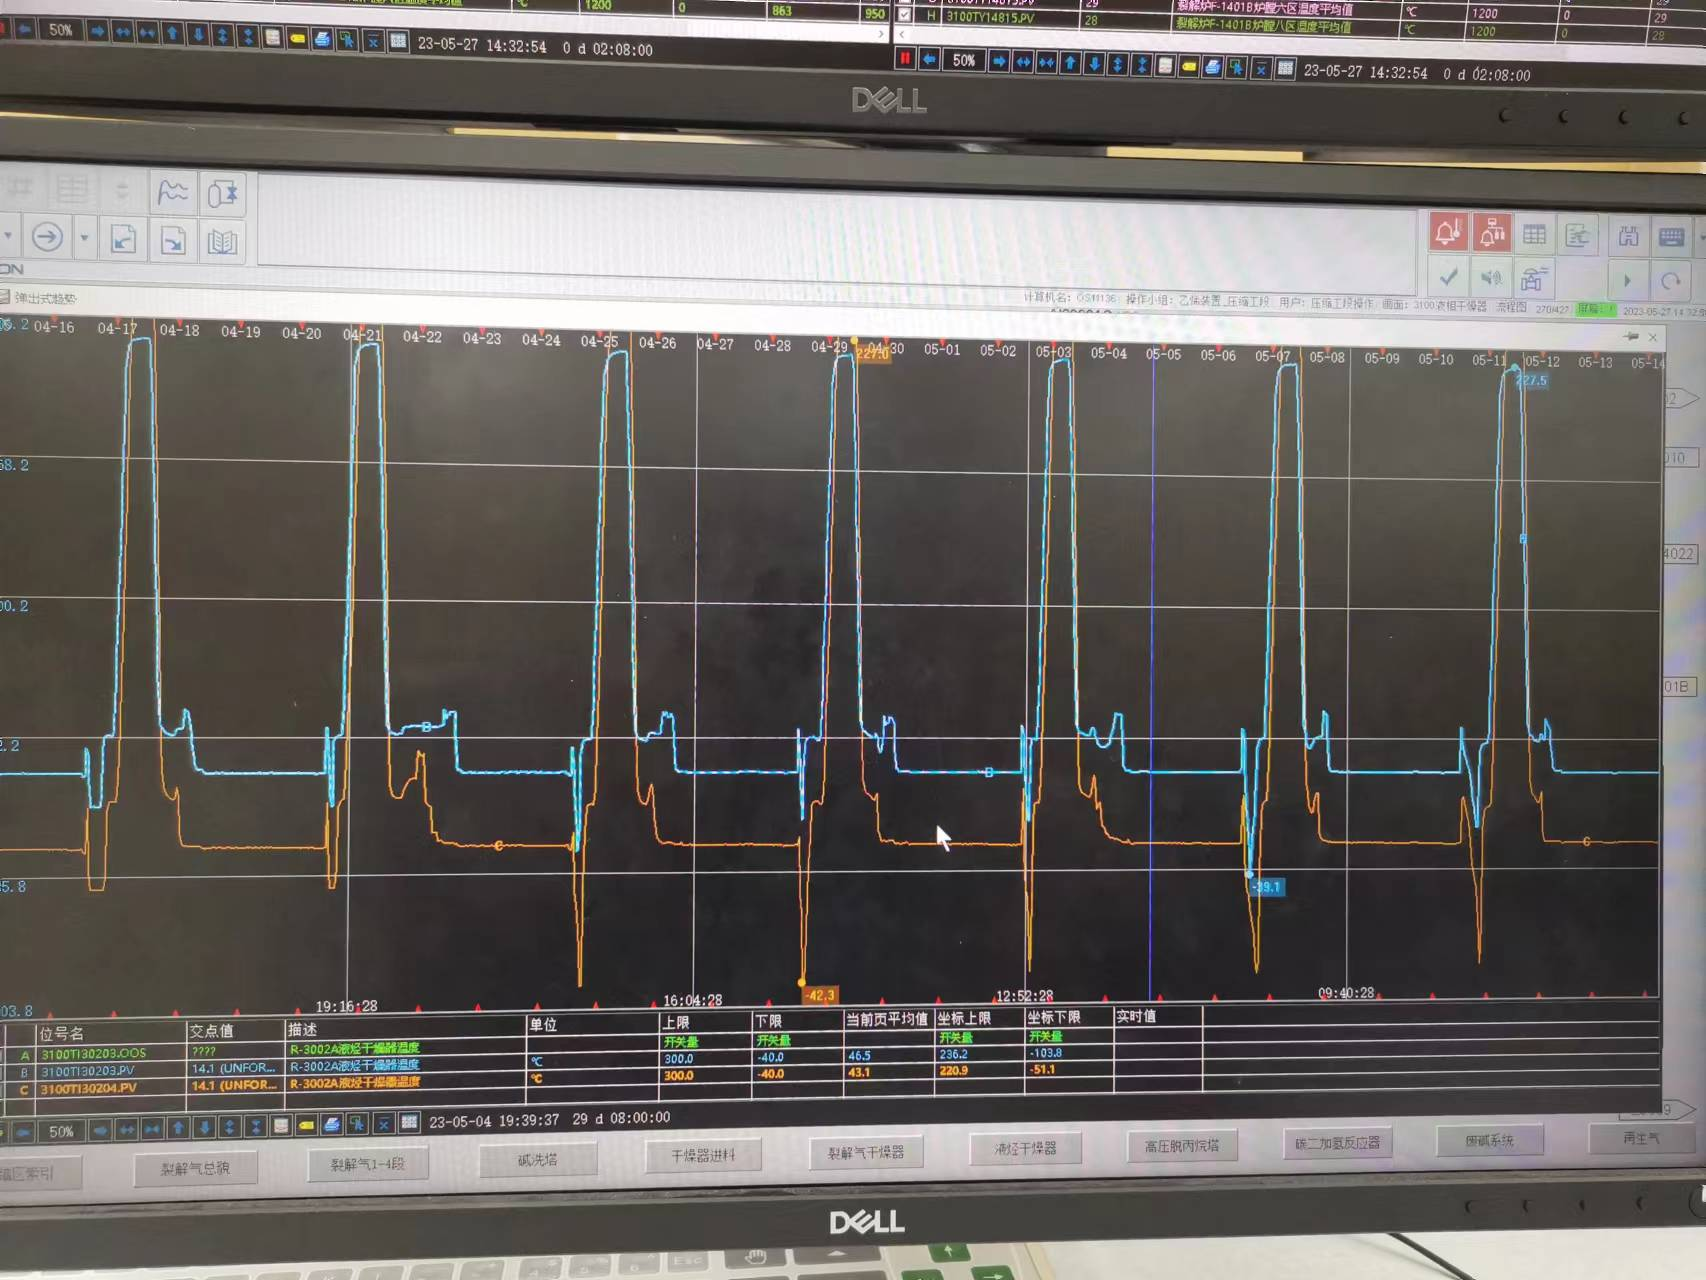
图2 液烃干燥器床层温度的变化趋势(量程调整后)
3.2液烃干燥器再生过程床层温度低原因分析
根据初期(量程调整前)床层温度判断,液烃干燥器再生过程,床层温度每次都会降低至低限值以下,通过仪表对测量下限进行调整到-40℃后,液烃干燥器再生过程,床层温度会降低至-42℃(超量程)。
初期分析,倒液过程床层存在死点,残留物料,泄压吹扫时,导致床层温度过低,经过现场流程排查,排除该情况;后分析倒液过程置换气置换时间不够,延长床层置换时间,同样,床层温度降低至-40℃。
最终,判断分析,正常运行时,床层温度控制在13℃左右,再生倒液过程置换气设计为丙烯精馏塔来的气相丙烯气,并且在液烃干燥器在倒液过程,床层温度开始缓慢降低,压力维持在1.0MPA以上;置换气通入后,高纯度的丙烯在该压力和温度下,会冷凝成液相丙烯,所以,在泄压冷吹过程,会导致大量液相丙烯汽化,进而导致床层温度过低。
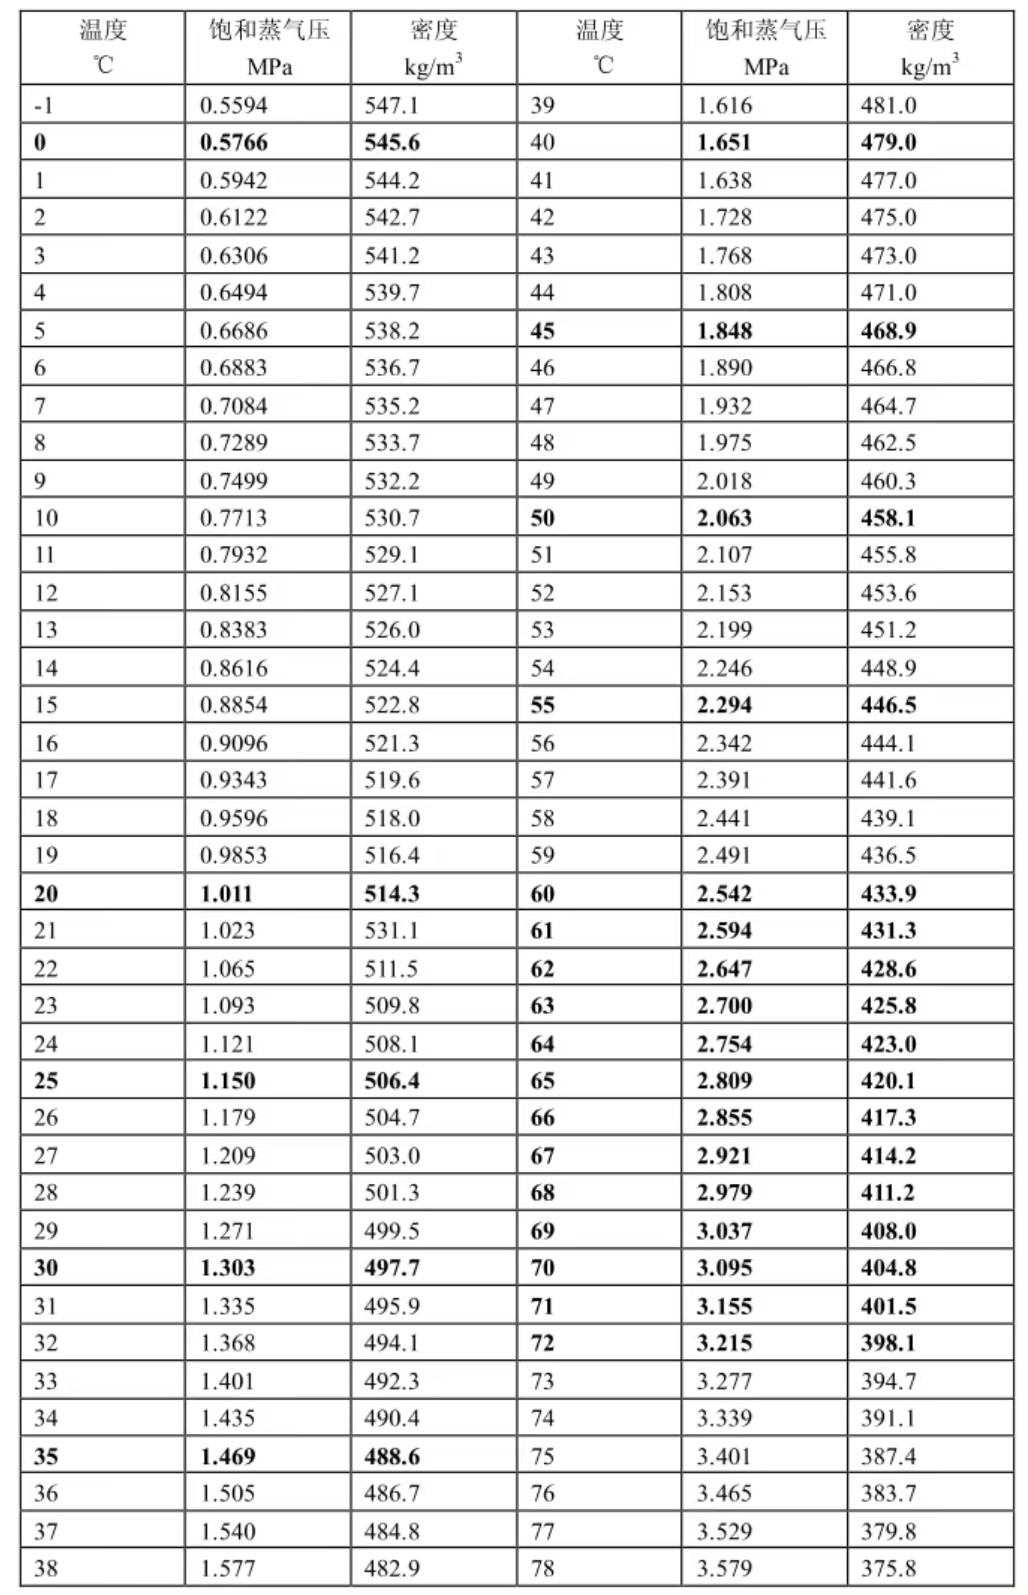
图3 丙烯对应饱和蒸汽压
4. 液烃干燥器再生过程优化
为消除此隐患,决定液烃干燥器倒液吹扫过程,不使用丙烯置换气进行置换,改用气相干燥器的出口裂解气进行吹扫置换并适当延长吹扫时间,通过一段时间摸索调整,目前倒液吹扫过程,床层温度最低降至-22℃,满足设计要求,能够保证液烃干燥器的安全平稳运行。
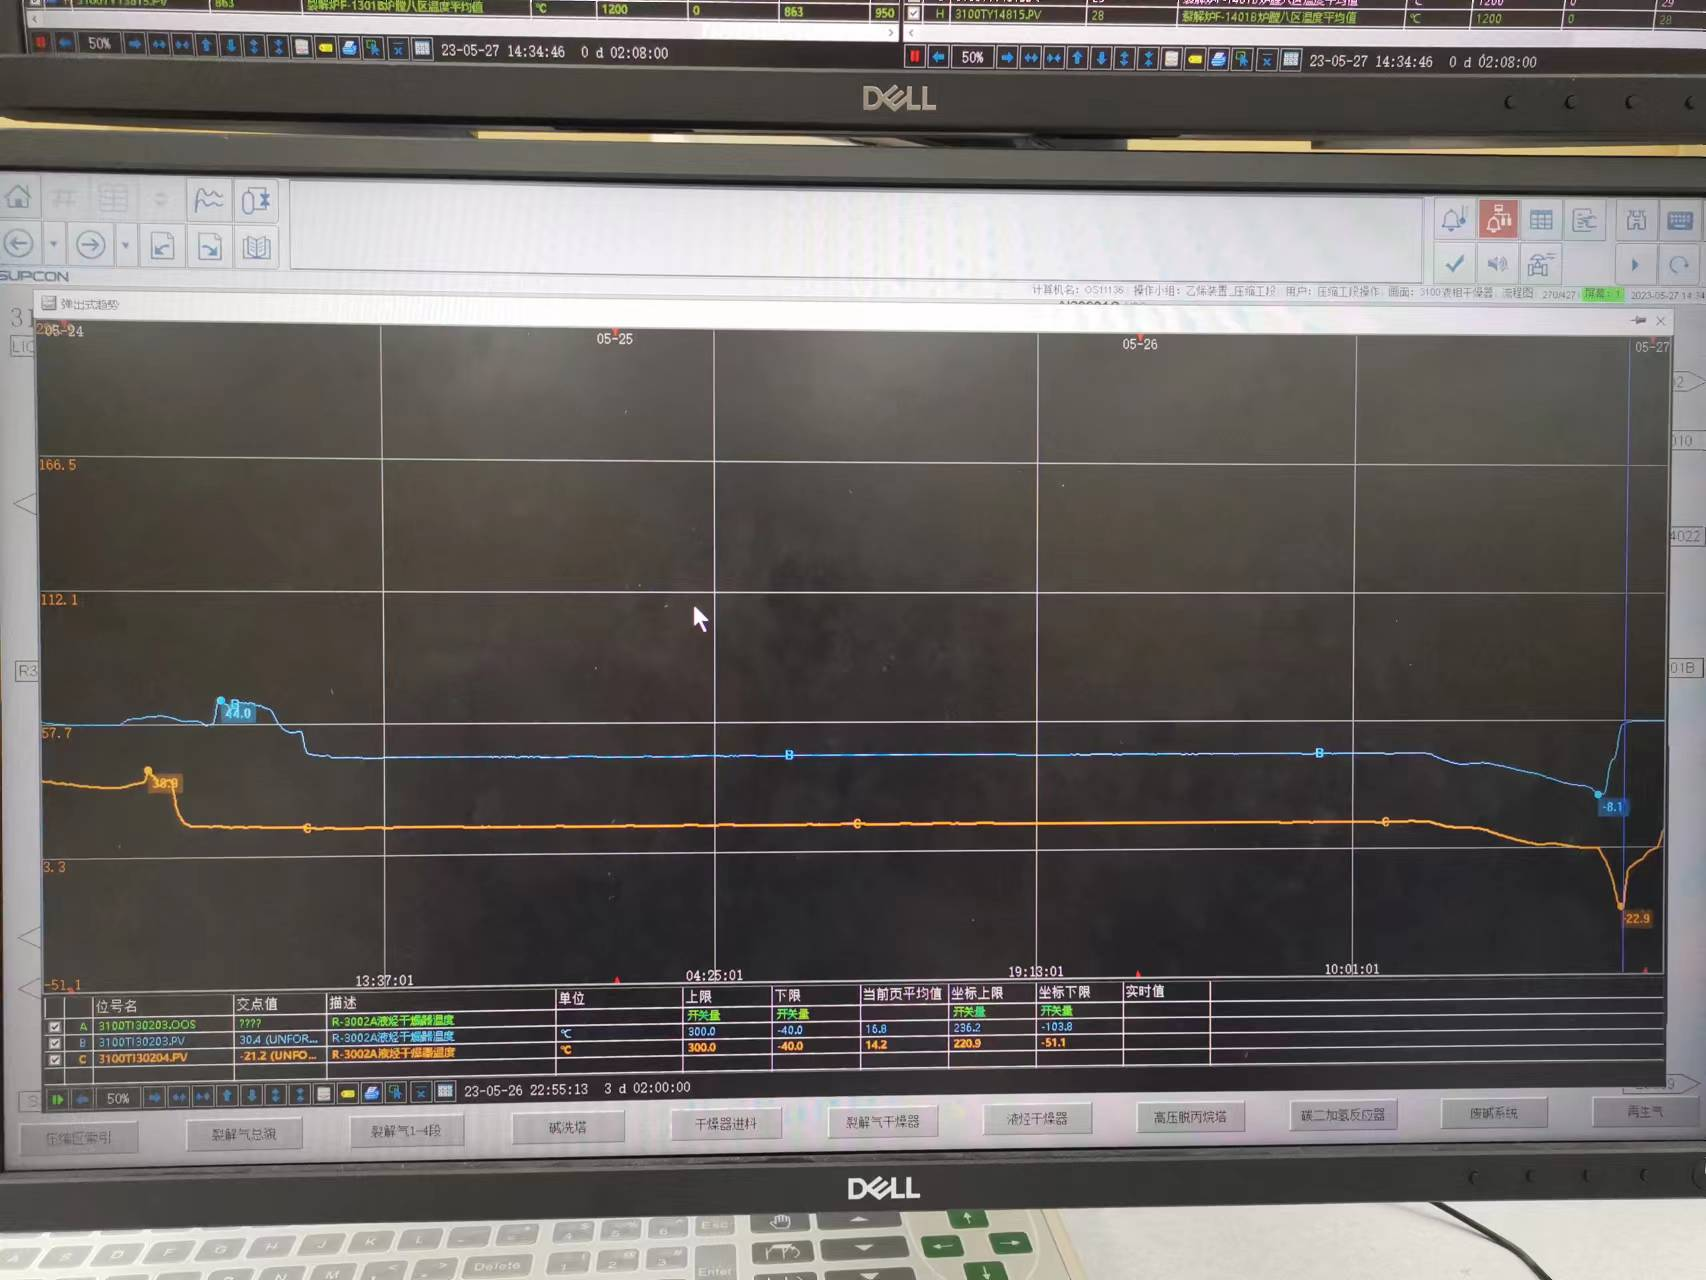
图5 调整后液烃干燥器再生温度
4.1液烃干燥器优化操作步骤
根据再生过程温度降低的时间,主要对倒液过程进行优化,后期的升温、恒温、降温过程按设计和厂家要求执行。
1、倒液
(1)充压线入口阀门打开,通过液烃排放阀门将液烃吹入D-3004;延长1个小时,当床层上部温度开始上升时,结束置换过程;
(2)置换气入口阀门关闭;液烃排放阀门UV-30206关闭。
2、卸压
(1)干燥器卸压阀打开,通过阀位确认开关状态。使干燥器底部压力与急冷水塔入口压力的偏差在 0.06MPa 之内。
3、冷吹
(1)冷再生气阀全开,用冷再生气对干燥器进行充压;先后打开UV-30223,UV-30222;两阀全开后设置流量控制器 FIC-30201 设定值递升10分钟到1200kg/h。
5. 总结
通过此次优化调整,液烃干燥器再生过程床层温度得到有效控制,消除重大隐患,避免装置出现因超设计条件等原因发生重大事故,为实现广东石化乙烯装置长周期运行奠定了基础。
参 考 文 献
1. 《乙烯工艺与原料》,胡杰,王松汉主编,化学工业出版社,2017年版
2. 《乙烯装置操作手册》, 2022年版
相关文献推荐
- 节点文献
- 读者推荐
- 相关基金文献
- 关联作者
- 相关视频
- 批量下載
