
- DOI:
10.13738/j.cnki.acc.qklw60536
- 专辑:
科学Ⅰ辑;信息科技
- 专题:
信息、科学;综合科技
- 分类号:
G90;N92
摘要:焊接气孔、焊接夹渣以及未熔合与未焊透是影响焊接质量的主要缺陷,这些缺陷的形成原因涵盖焊接材料因素、工艺因素、环境因素和操作因素,为有效控制焊接质量,本文提出了材料选择、工艺优化、环境改善及焊接操作技能培训等对策,旨在减少焊接缺陷提高船舶的安全性与可靠性。
关键词:船舶焊接;缺陷;质量控制
Abstract: welding pores, welding slag and not fusion and penetration is welding quality affect the main defects, the formation of the welding material factors, process factors, environmental factors and operation factors, to effectively control the welding quality, this paper puts forward the material selection, process optimization, environment improvement and welding operation skills training countermeasures, aims to reduce welding defects to improve the safety and reliability of the ship.
Key words: ship welding; defects; quality control
在船舶焊接过程中受多种因素影响如焊接夹渣、气孔等问题时有发生,这些缺陷显著降低了焊接质量,因此采取有效手段解决这些现存问题,对于提升焊接质量和船舶安全性具有重要的现实意义。
一、船舶焊接中常见的缺陷类型其缺陷形成原因分析
(一)焊接气孔
焊接气孔是船舶焊接中常见的缺陷,指熔池中的气体未能及时逸出而在焊缝金属中形成的空腔,通常呈圆形或椭圆形分布在焊缝的不同位置,分为表面气孔和内部气孔,这些气孔会显著降低焊缝的机械性能,特别是抗拉强度和疲劳强度,影响焊缝的致密性导致泄漏并影响焊缝的美观和整体质量(图1)。
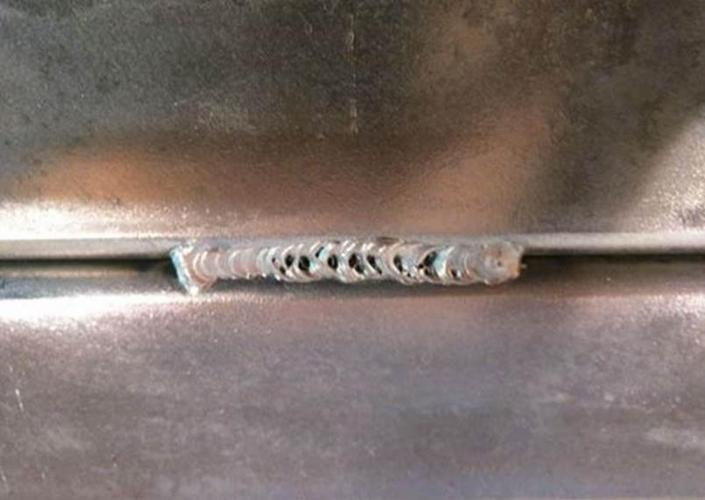
图1:焊接气孔
(二)焊接夹渣
焊接夹渣指的是在焊接过程中熔池中的非金属杂质(如氧化物、硫化物、硅酸盐等)未能完全浮出熔池表面而残留在焊缝金属中的现象,夹渣通常呈不规则形状分布在焊缝的不同位置,分为表面夹渣和内部夹渣,这些夹渣会显著降低焊缝的机械性能,特别是抗拉强度和疲劳强度影响焊缝的致密性导致泄漏,增加焊缝的应力集中导致裂纹的产生和扩展并影响焊缝的美观和整体质量(图2)。
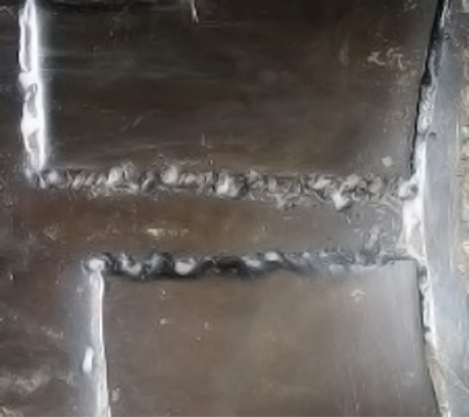
图2:焊接夹渣
(三)焊接接头的未熔合与未焊透
未熔合与未焊透都会显著影响焊缝的连续性和强度,未熔合指的是在焊接过程中焊缝金属与母材或焊缝金属与焊缝金属之间未能完全熔合形成间断或不完全熔合的现象,通常出现在焊缝的根部、两侧或中间;未焊透则是指熔池未能完全穿透整个焊缝厚度导致焊缝中存在未被熔化的母材层,形成间断或不完全穿透的现象,主要出现在焊缝的根部。这两种缺陷会显著降低焊缝的强度和韧性,它们会导致焊缝的连续性中断,未熔合和未焊透区域容易成为应力集中点导致裂纹的产生和扩展从而影响焊缝的致密性,增加泄漏的风险[1]。
(四)缺陷形成原因分析
焊接气孔、焊接夹渣、焊接接头的未熔合与未焊透是三种常见的焊接缺陷,其形成原因可以从焊接材料因素、焊接工艺因素、焊接环境因素和焊接操作因素四个方面进行综合描述。
1. 焊接材料因素
焊条或焊丝的成分和纯度非常重要,如果焊接材料中含有过多杂质(如氧化物、硫化物等)则会在熔池中释放气体形成气孔,同时也可能在焊缝中形成夹渣,焊条或焊丝的熔点与焊接工艺不匹配也会导致焊接接头未熔合或未焊透,焊剂的质量对于熔池的流动性和凝固过程也有影响,质量不佳的焊剂可能会增加夹渣的形成几率并影响气孔的产生。焊接材料的选择标准不仅涉及材料的化学成分、机械性能还包括其对特定焊接工艺的适应性,例如不锈钢焊接时选用含有适当比例的铬和镍的焊条可以有效防止晶间腐蚀提高焊缝的耐腐蚀性能,焊接材料的化学成分必须符合特定的范围以确保焊缝金属的强度和韧性,例如ASTM A5.5标准规定了低合金钢焊条的化学成分以保证焊缝金属在不同温度下的性能,焊接材料的热膨胀系数应与母材相近以减少焊接过程中产生的热应力,从而避免焊接缺陷的产生。
2. 焊接工艺因素
焊接电流和电压的设定要适当,电流过小或电压不稳定会导致熔池温度不足导致未熔合或未焊透,过快的焊接速度会导致熔池冷却过快使得杂质未能浮出从而形成夹渣和气孔,电弧不稳定时熔池的温度和熔深也会出现不均匀的情况,增加气孔和未焊透的风险。
3. 焊接环境因素
在焊接过程中如果环境中存在灰尘、油脂或者其他污染物,会在熔池中被吸附导致夹渣的形成,湿度较高的环境会导致焊接材料吸潮引发气孔的产生。
4. 焊接操作因素
焊接前如果未能彻底清理焊接区域的油污、锈蚀和水分则会导致焊缝中的杂质增加进而形成夹渣和气孔,操作工人在焊接过程中如果操作不当会导致焊接参数的不准确增加未熔合与未焊透的风险,焊道的重叠不当,特别是当焊道重叠不均时易导致熔池流动不畅从而导致未熔合或未焊透的出现[2]。
二、焊接质量控制的检测技术
(一)无损检测技术的应用
无损检测技术如超声波检测、射线检测、磁粉检测和渗透检测等能够对焊接接头进行深入的内部结构分析而无需破坏材料本身,例如超声波检测技术能够检测到焊接接头内部的微小气孔和裂纹其精确度可达到毫米级,超声波检测的分辨率可以达到0.1mm,为船舶焊接质量的评估提供了可靠的数据支持[3]。
(二)焊接接头的微观结构分析
微观结构分析能够揭示焊接缺陷的形成机制如气孔、夹渣、未熔合和未焊透等问题,这些缺陷在微观尺度上可能表现为晶粒尺寸异常、夹杂物分布不均或相变产物的不规则形态,例如焊接气孔的形成往往与焊接过程中气体的溶解和逸出有关而夹渣则可能源于焊材或母材中的杂质未能充分排除,通过扫描电子显微镜(SEM)和透射电子显微镜(TEM)等先进设备可以对这些微观缺陷进行详细观察和分析,采用定量金相分析和电子背散射衍射(EBSD)技术可以对焊接接头的晶粒取向、晶界特征以及相分布进行精确测量,为焊接质量控制提供科学依据[4]。
三、预防与改进焊接缺陷的策略
(一)材料选择与检测
使用成分合适且纯度高的焊条或焊丝,保证焊接过程中的熔点匹配有效避免由于材料杂质引起的焊接缺陷,优质的焊接材料能提供更好的熔化性能和机械性质从而提升整体焊缝的强度和韧性,焊接材料在使用前应进行详细的质量检查,进行化学成分分析和物理性能测试,这些检验确保所用材料符合相关标准具备必要的力学性能和耐腐蚀性从而为后续焊接工艺提供良好的基础,选用优质焊剂避免使用含有杂质的材料,不合格的焊剂可能会释放不洁物质影响熔池的流动性并导致夹渣或气孔等焊接缺陷的产生,通过对焊接材料的严格选择与检测不仅可以从源头上减少焊接缺陷的发生还能显著提高焊缝的整体质量和使用寿命,为焊接工程的成功实施打下坚实的基础。
钢板等级对应焊材选择表
钢板等级 | 焊材选择 | 焊接方法 | 适用范围 |
A36 | E7018焊条 | 手工弧焊 | 一般船体结构,适用于普通碳钢板焊接 |
AH32 | E7016焊条 | 手工弧焊 | 船体结构,适用于低温和海洋环境,要求高韧性 |
AH36 | E7018焊条 | 手工弧焊,GMAW(气体保护电弧焊) | 对于重要受力构件,要求较高的强度和韧性 |
DH32 | E7016焊条 | GMAW | 中等强度的船体部件,适用于低温下的焊接 |
DH36 | E7018焊条 | GMAW,SAW(埋弧焊) | 高强度结构件,适用于重载船舶的焊接 |
EH32 | E7016焊条 | SAW,GMAW | 高强度、高韧性要求的船舶结构,尤其是在恶劣环境下 |
EH36 | E7018焊条 | SAW,GMAW | 重载船舶结构,适合高强度焊接 |
(二)优化焊接工艺
合理设定焊接参数,根据材料厚度和类型科学选择焊接电流、电压和焊接速度以确保焊接过程中熔池的稳定避免未熔合和未焊透的产生,采用自动化和在线检测技术实时监控焊接过程中的参数和焊缝质量,及时调整工艺参数确保每一个焊接环节都达到最佳状态,根据具体条件选择最优的焊接方法如TIG、MIG、埋弧焊等,这些先进的焊接技术不仅能提高焊接效率还能显著提升焊缝质量,减少各种焊接缺陷。
(三)改善焊接环境
保持焊接场地的清洁,彻底清理焊接区域的油污、锈蚀和灰尘等污染物确保焊接材料不受外界杂质的污染降低夹渣和气孔的产生风险,控制焊接环境的湿度和温度,理想的焊接环境应保持干燥和温度适宜以防止焊接材料吸潮避免气孔的形成,焊接区域应具备良好的通风条件,及时排出焊接过程中产生的有害气体和烟雾确保操作人员的健康和安全的同时提高焊接作业的整体环境质量[5]。
(四)加强操作技能培训
定期对焊工进行焊接技能培训和考核可以有效提高他们的焊接理论知识与实际操作能力确保焊工能够熟练掌握焊接技术,降低因操作不当而导致的缺陷,实施标准化作业是确保焊接质量的关键措施,制定明确的焊接操作标准使每位焊工在焊接过程中遵循规范从而减少人为因素带来的不良影响,鼓励焊工之间的经验交流与分享,有助于总结焊接过程中遇到的问题和经验教训促进彼此的学习与成长,推动焊接工艺的不断改进。
结论:
为确保船舶焊接质量,需选择合适材料、优化工艺、改善环境、培训焊工,利用无损检测和微观分析技术可准确识别焊接缺陷,严格控制各环节保障焊接安全可靠,提高船舶质量和寿命。
参考文献:
[1]矫显明,李明峰,武继红,等.船舶的焊接缺陷分析及质量控制[J].内燃机与配件,2021,(04):181-182.
[2]刘清泉.船体建造中焊接检验与质量控制[J].化学工程与装备,2020,(06):210-211.
[3]张旭,曹素红,曹玉库.船舶的焊接缺陷分析及质量控制[J].科技风,2020,(10):159.
[4]韩颜.船舶的焊接缺陷分析及质量控制[J].设备管理与维修,2018,(17):75-76.
[5]于利民,景艳.船舶的焊接缺陷分析及质量控制[J].造船技术,2011,(04):41-45.
相关文献推荐
- 节点文献
- 读者推荐
- 相关基金文献
- 关联作者
- 相关视频
- 批量下載
