
- DOI:
10.13738/j.cnki.acc.qklw60536
- 专辑:
科学Ⅰ辑;信息科技
- 专题:
信息、科学;综合科技
- 分类号:
G90;N92
摘要:热处理强化铝合金6063-T5因其优异的强度重量比、良好的耐腐蚀性和加工性能,广泛应用于空冷清洗系统、光热定日镜清洗等多个领域。焊接作为关键加工手段,对材料最终性能影响显著。本文深入探讨了氩弧焊(TIG)和激光焊接两种工艺在铝合金6063-T5上的应用,从原理、特点、质量、接头性能及经济效益等多方面进行详细对比,为选择合适的焊接方法提供了理论支持和实践指导。
0. 引言
铝合金6063-T5通过风冷淬火和人工时效处理,实现了高强度和良好的机械性能,成为工业制造中不可或缺的材料。然而,其高导热性、低熔点以及高温时液态无显著颜色变化等特点,给焊接过程带来了挑战。因此,了解不同焊接工艺的特点对于优化生产流程至关重要。本研究旨在比较这两种焊接技术,以期为实际应用提供有价值的参考。
1. 焊接材料特性分析
铝合金6063-T5的主要合金元素为镁(Mg)和硅(Si),同时含有少量铜(Cu)和铬(Cr)。这些元素赋予了它出色的抗拉强度(205 MPa~230 MPa)、屈服强度(160 MPa~190 MPa),以及密度低(2.7 g/cm³)的特点,使其具有良好的加工性能和耐腐蚀性。然而,在焊接过程中,由于其高导热性,热量迅速扩散,导致熔池形态难以控制;表面容易形成致密的氧化铝膜(Al₂O₃),这层膜不仅熔点高,还阻碍了母材和填充金属的有效融合;此外,焊接过程中也容易产生气孔和热裂纹等问题,增加了焊接难度。
2. 焊接工艺对比
氩弧焊作为一种传统焊接方式,以其操作简单和适应性广而著称。其工作原理是利用非熔化钨极产生的电弧加热金属,在保护气体(如氩气)环境下完成焊接。氩弧焊机、电源、保护气体供应系统、钨极等构成了完整的焊接设备体系。在焊接参数的选择上,电流、电压等因素需要根据具体应用场景进行调整,以达到最佳焊接效果。尽管氩弧焊具有成型良好、适合手工操作的优点,但它的缺点也不容忽视:热输入较大,可能导致较大的热影响区,从而增加变形风险;焊接效率相对较低,且容易产生气孔和热裂纹,影响焊接质量。
表1.氩弧焊参数表
母材厚度 | 电流类型 | 焊接电流 | 焊接电压 | 焊接速度 | 气体流量 |
4 mm | AC | 180-220A | 12-15V | 10-15cm/min | 10-20L/min |
相比之下,激光焊接是一种现代化的焊接技术,它通过高能量密度的激光束快速加热和熔化金属,形成精细的焊缝。激光焊接涉及激光焊机、聚焦光学系统、冷却装置及保护气体供应等设备。焊接参数如激光功率、扫描速度等需精确设定,以确保焊接质量。激光焊接的优势在于焊接速度快、热输入小、变形少,能够实现窄而深的焊缝,接头性能接近甚至超过母材。此外,激光焊接自动化程度高,特别适合批量生产和自动化生产线。不过,激光焊接也有其局限性,初始投资成本较高,技术要求严格,对接头间隙和平整度有更高要求,这对工件的前期准备提出了更高的标准。
表2.激光焊参数表
母材厚度 | 工作模式 | 峰值功率 | 扫描宽度 | 焊接速度 | 气体流量 |
4 mm | 连续激光 | 1.8-2.2kw | 4mm | 25-35cm/min | 8-15L/min |
3. 焊接质量与性能对比
在焊缝成形方面,氩弧焊的焊缝宽且均匀,但熔深有限,可能伴随气孔或夹渣等缺陷,影响焊接质量和美观度。而激光焊接则能形成细长美观的焊缝,虽然高速焊接时也可能会遇到气孔或热裂纹问题,但总体缺陷较少,焊缝质量更优。
力学性能上,氩弧焊的接头强度约为母材的70%~80%,取决于具体条件,而激光焊接的接头强度可达母材的90%~95%,显示出更好的力学匹配度。关于延展性,氩弧焊焊接区较软,具有较好的延展性,而激光焊接硬度较高,延展性相对较低,这在某些特定应用中可能需要特别考虑。
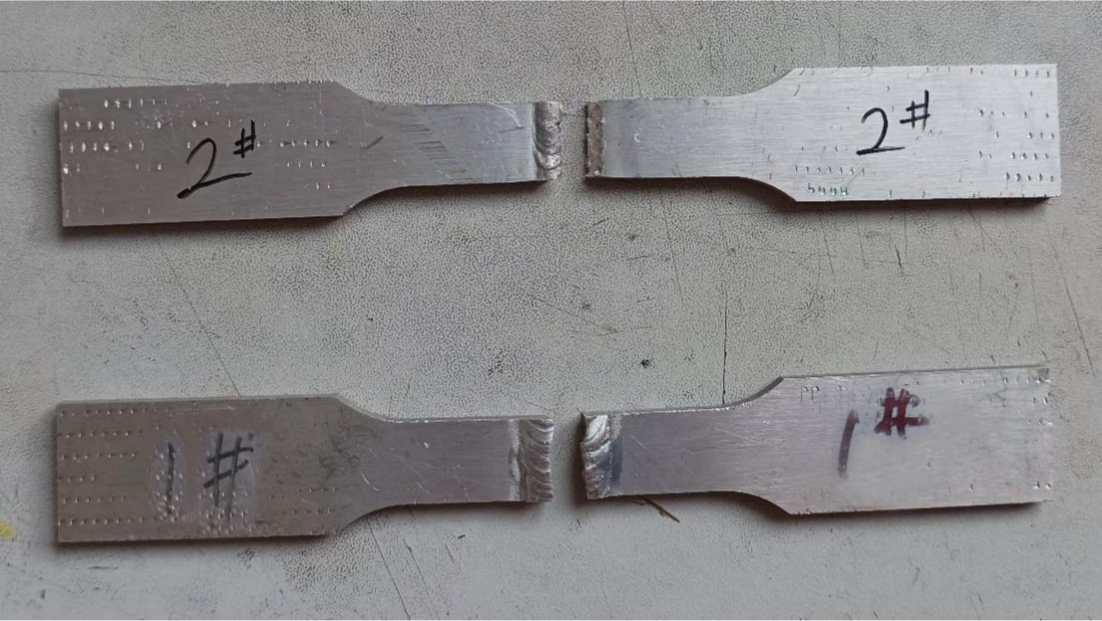
图1 拉伸试验材料
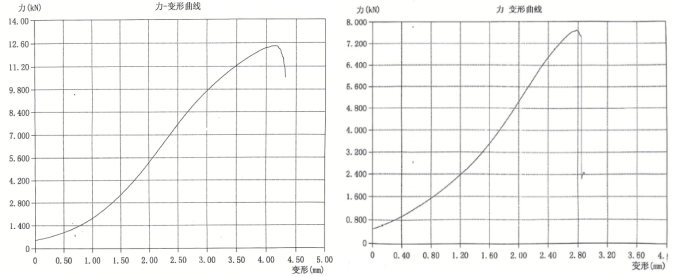
图2. 氩弧焊及激光焊接力-变形曲线
环境影响也是评估焊接工艺的重要因素之一。氩弧焊会产生强烈的弧光、电磁辐射、热辐射、噪声及有害气体(如一氧化碳、臭氧、氮氧化物和氟化物),对人体健康和环境有一定危害。相比之下,激光焊接主要产生少量焊接烟尘,相较于氩弧焊,其对环境的影响较小,更适合现代绿色制造的要求。
4. 工艺适用性与经济性分析
从工艺适用性的角度来看,氩弧焊更适合用于中厚板、复杂结构件的手工焊接,灵活性强,适应范围广。它可以应对各种形状复杂的零件,尤其在中小规模生产中表现出色。另一方面,激光焊接专为薄板、高精度零件设计,尤其适合自动化生产环境下的大规模应用。它能够在保证高质量的同时提高生产效率,减少人工干预,降低长期运营成本。
成本与效率方面,氩弧焊初期设备成本较低,但焊接效率不高,长期运行中的人工成本较高,特别是在需要大量手工操作的情况下,整体经济效益可能不如预期。相反,激光焊接尽管初始投资较大,但由于其高效的工作方式,能够有效降低单位产品的制造成本,尤其在大批量生产时表现出色。随着激光焊接技术的不断进步和成本逐渐下降,越来越多的企业开始倾向于采用这一先进焊接工艺。
5. 结论
综上所述,激光焊接在焊缝质量和接头强度方面表现优异,热影响区较小,减少了晶粒粗化和裂纹的风险,非常适合于追求高品质和高效率的现代制造业。而氩弧焊则凭借其成熟的技术和广泛的应用场景,依然在特定领域占据重要地位。企业应根据自身的生产工艺需求和技术条件,权衡两者之间的优劣,做出最合理的决策。例如,对于小批量、复杂结构件的生产,氩弧焊可能是更为合适的选择;而对于大批量、高精度要求的生产,则可以优先考虑激光焊接。无论选择哪种焊接方法,都应注重焊接前后的处理工艺,确保最终产品的质量与性能满足设计要求。
通过本次对比分析,我们可以看到,尽管两种焊接工艺各有千秋,但在不同的应用场景下都能发挥重要作用。未来,随着新材料的发展和技术的进步,我们期待更多的创新焊接技术出现,进一步提升焊接质量和效率,推动制造业向更高层次发展。
参考文献
[1] 《焊接工艺简明手册》第二版 徐峰 主编
[2] 《轻金属焊接技术》 李亚江 编著
相关文献推荐
- 节点文献
- 读者推荐
- 相关基金文献
- 关联作者
- 相关视频
- 批量下載
