
- DOI:
10.13738/j.cnki.acc.qklw60536
- 专辑:
科学Ⅰ辑;信息科技
- 专题:
信息、科学;综合科技
- 分类号:
G90;N92
摘要:本文阐述了钢铁冶金企业电气自动化控制的现状与面临的挑战,指出传统控制方式存在精度低、稳定性差等问题,详细分析了 PLC 技术的特点,深入探讨了 PLC 技术在高炉控制、转炉自动化、连铸系统及轧钢生产线等多个关键冶金工艺环节的具体应用,PLC 技术在钢铁冶金电气自动化控制中具有不可替代的优势,能有效推动钢铁冶金企业向智能化、高效化方向发展。
关键词:PLC技术;钢铁冶金企业;电气自动化控制
Research on the Application of PLC Technology in Electrical Automation Control of Iron and Steel Metallurgical Enterprises
Gao Jie
Zhongtian Iron and Steel Group (Nantong) Co., Ltd. Nantong, Jiangsu 226100
Abstract: This article elaborates on the current situation and challenges faced by electrical automation control in steel and metallurgical enterprises. It points out that traditional control methods have problems such as low accuracy and poor stability. The characteristics of PLC technology are analyzed in detail, and the specific applications of PLC technology in multiple key metallurgical process links such as blast furnace control, converter automation, continuous casting system, and steel rolling production line are deeply explored. PLC technology has irreplaceable advantages in electrical automation control of steel and metallurgical enterprises, and can effectively promote the development of steel and metallurgical enterprises towards intelligence and efficiency.
Keywords: PLC technology; Steel and metallurgical enterprises; Electrical automation control
钢铁冶金行业作为国家基础产业在国民经济中占据重要地位,随着科技的飞速发展和市场竞争的日益激烈,钢铁冶金企业对电气自动化控制水平的要求越来越高。高效、精准、稳定的电气自动化控制系统是提高钢铁生产质量和效率、降低生产成本的关键因素,传统的电气控制技术已难以满足现代钢铁冶金生产的需求。PLC技术作为一种先进的工业控制技术,具有编程灵活、可靠性高、抗干扰能力强等优点,自问世以来在工业自动化领域得到了广泛应用,将 PLC 技术应用于钢铁冶金企业的电气自动化控制中能够有效解决传统控制方式的不足,提高钢铁生产的自动化水平和智能化程度,具有重要的现实意义。
一、钢铁冶金企业电气自动化控制的特点与需求
(一)钢铁冶金企业生产流程简介
首先是选矿,从矿山开采出的铁矿石需经过破碎、磨矿、选矿等工序,将有用矿物与脉石分离得到铁精矿。接着是炼铁,铁精矿通过烧结或球团等造块工艺制成烧结矿或球团矿再与焦炭、石灰石等一起加入高炉,在高温下进行还原反应生产出铁水。炼钢环节则是将铁水倒入转炉或电炉中,通过吹氧、加合金等操作去除杂质,调整成分得到合格的钢水。最后是轧钢,钢水经过连铸制成钢坯再通过热轧、冷轧等工艺轧制成各种规格的钢材。
(二)电气自动化控制在钢铁冶金企业中的作用
在提高生产效率方面,自动化控制系统能够精确控制设备的运行速度、温度、压力等参数,实现连续、高效的生产,例如在轧钢生产线上自动化控制可以根据设定的轧制工艺自动调整轧机的压下量、速度等参数,实现快速稳定的轧制过程,缩短生产周期。在保证产品质量方面,电气自动化控制能够实时监测生产过程中的各项指标及时调整工艺参数,确保产品质量的稳定性和一致性,如在炼钢过程中通过自动化系统精确控制钢水的成分和温度能够生产出高质量的钢材。在降低劳动强度和保障安全生产方面,自动化设备可以替代人工完成一些繁重、危险的工作,减少了操作人员与恶劣环境的接触,降低劳动强度的同时也提高了生产的安全性[1]。
表1 控制参数精度对比表
控制参数 | 传统控制精度 | PLC技术控制精度 | 精度提升幅度 |
高炉上料量 | ±2% - ±5% | ±0.3%以内 | 约85% - 94% |
转炉倾动角度 | ±2° - ±3° | ±0.5°以内 | 约75% - 83% |
连铸结晶器振动频率 | ±1Hz - ±2Hz | ±0.5Hz以内 | 约50% - 75% |
轧机速度 | ±0.1% - ±0.2% | ±0.05%以内 | 约50% - 75% |
加热炉温度 | ±10℃ - ±20℃ | ±5℃以内 | 约50% |
表2 诊断指标对比表
诊断指标 | 传统诊断方式 | PLC 技术诊断 | 优势体现 |
故障检测时间 | 长,平均约 30 - 60 分钟 | 短,最快 0.1 - 1 秒内发出报警 | 能快速响应故障,减少停机时间 |
故障定位精度 | 低,只能大致判断故障区域 | 高,可精确到具体模块或设备 | 便于快速维修,提高维修效率 |
故障类型判断 | 有限,难以区分相似故障 | 丰富,可准确判断多种故障类型 | 为维修提供更准确信息 |
故障预警能力 | 弱,基本为故障发生后检测 | 强,可根据运行参数提前预警 | 预防故障发生,降低损失 |
二、PLC技术在钢铁冶金企业电气自动化控制中的具体应用
(一)高炉控制系统中的应用
上料系统需要严格按照预定的比例和顺序将铁矿石、焦炭、石灰石等原料输送至高炉内,PLC通过精确的编程能够对各种原料的上料量进行精准把控,通常在大型高炉的上料作业中PLC可将原料上料量的误差控制在±0.3%以内,确保炉内化学反应所需的准确原料配比,它还能根据高炉内的实时料位情况自动调整上料的速度和节奏,正常生产时上料速度可根据需求在每分钟 10 - 30 吨的范围内灵活调节,有效避免因上料不及时或过量上料导致的炉况波动。炉顶布料器的工作状态直接影响着炉内料面的分布和煤气的合理利用,PLC能够精确控制布料器的旋转角度和布料方式实现环形、扇形等多种布料模式,通过对布料角度的精确调整,其误差可控制在±1°以内,使炉内料面更加均匀,PLC还能实时监测炉顶压力并迅速做出反应。当炉顶压力出现波动时PLC会在 0.5 秒内发出指令,调整相关阀门的开度将压力波动范围控制在±3kPa,保障高炉的稳定运行。
热风炉为高炉提供高温热风,其燃烧过程的精确控制对于提高热风温度和节约能源至关重要,PLC通过对燃烧器的喷油量、空气供应量等参数进行实时调节能够将热风炉内的燃烧温度控制在±10℃的误差范围内,在保证热风温度达到 1200 - 1300℃的同时热效率相比传统控制方式提高了约 10%,PLC还能根据高炉的生产需求自动切换热风炉的工作模式,实现热风的连续供应,减少因热风供应不足导致的生产中断。
(二)转炉自动化系统中的应用
PLC能够根据预设的程序精确控制倾动电机的转速和转向,在倾动速度控制上可将误差控制在±0.1°/s以内,在倾动角度控制方面误差可控制在±0.5°以内,有效避免因倾动角度不准确导致的钢水溢出或倒渣不彻底等问题。氧枪的升降速度、插入深度和吹氧流量都需要精确控制,PLC可以根据转炉内的钢水成分、温度等实时数据,动调整氧枪的工作参数,在氧枪升降速度控制上能够将速度误差控制在±0.05m/s以内,确保氧枪快速、准确地到达指定位置。吹氧流量的控制精度可达到±1%,通过精确控制吹氧流量能够有效提高炼钢的脱碳速度和钢水质量。转炉炼钢过程中需要按照特定的配方加入各种合金料和造渣剂等,PLC能够根据预设的加料程序精确控制加料的种类、数量和时间,在加料数量控制上误差可控制在±0.5%以内,确保钢水成分的准确性[2]。
(三)连铸控制系统中的应用
结晶器的振动频率和振幅直接影响铸坯的表面质量,通过PLC的精确控制能够将结晶器的振动频率误差控制在±0.5Hz以内,振幅误差控制在±0.1mm以内,使得铸坯表面振痕均匀且深度合适,显著提高铸坯的表面质量的同时减少后续加工的工作量,正常生产情况下采用PLC控制后,铸坯表面缺陷率可降低约15%,PLC还能根据钢种、拉速等工艺参数实时调整结晶器的冷却水量确保结晶器内钢水的凝固速度均匀,冷却水量的控制精度可达±2%,有效防止铸坯出现裂纹等质量问题。拉矫机的拉速需要根据结晶器内钢水的凝固情况和生产工艺要求进行精确调整,PLC能够将拉速误差控制在±0.01m/min以内,保证铸坯的稳定拉出,在张力控制方面可将张力波动范围控制在±3%以内,避免铸坯在拉矫过程中出现断裂或变形等问题。二冷区的喷水强度和喷水模式需要根据铸坯的温度分布和凝固状态进行实时调整,PLC能够根据预设的工艺曲线精确控制每个喷水区域的水量和喷水时间,喷水强度的控制误差可控制在±5%以内,确保铸坯在二冷区的均匀冷却[3]。
(四)轧钢生产线中的应用
轧机的轧制速度需要根据不同的钢材品种、规格以及轧制工艺进行精确调整,PLC能够实现对轧机电机转速的精准控制将速度误差控制在±0.05%以内,这种高精度的速度控制确保了钢材在轧制过程中的均匀变形,提高了钢材的尺寸精度和表面质量,例如在轧制高精度薄板时由于速度控制精确,板材厚度公差可控制在±0.02mm以内,相比传统控制方式精度提升了约30%。在连轧过程中各机架之间的带钢需要保持合适的张力以防止带钢出现拉断、跑偏等问题,PLC能够实时监测带钢的张力变化并迅速调整轧机的速度和轧制力,将张力波动控制在±2%以内,稳定的张力控制使得带钢的宽度公差可控制在±0.5mm以内,提高带钢的尺寸精度和板形质量[4]。加热炉的温度控制直接影响钢材的轧制性能和质量,PLC通过对加热炉内的燃烧器、风机等设备进行精确控制,能够将炉内温度误差控制在±5℃以内,在加热过程中PLC可以根据钢材的材质和规格,自动调整加热曲线确保钢材均匀加热,合理的加热控制使得钢材的硬度偏差可控制在±5HB以内,提高了钢材的力学性能一致性。在轧钢生产线等环节,PLC对设备速度的控制精度可以通过以下公式计算:
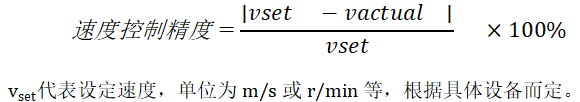
三、结束语
PLC 技术凭借其显著优势,在多个关键生产环节得到成功应用,有效提高了生产效率、产品质量,降低了能源消耗和设备维护成本,为钢铁冶金企业带来了可观的经济效益和社会效益,PLC 技术在钢铁冶金企业电气自动化控制中具有巨大的应用潜力和发展前景。尽管面临一些挑战,但随着技术的不断进步和企业的积极应对,PLC 技术将为钢铁冶金行业的转型升级和可持续发展提供强有力的技术支撑。
参考文献:
[1]袁苑.PLC技术在钢铁冶金企业电气自动化控制中的应用研究[J].冶金与材料,2025,45(01):53-55.
[2]郝雅哲.PLC在钢铁冶金企业电气自动化控制中的应用[J].冶金信息导刊,2024,61(03):15-18.
[3]尹玉,文豪.PLC技术在钢铁企业电气自动化控制中的应用研究[J].冶金与材料,2024,44(02):64-66.
[4]吴志远.PLC技术在钢铁冶金企业电气自动化控制中的应用[J].中国设备工程,2023,(12):248-250.
相关文献推荐
- 节点文献
- 读者推荐
- 相关基金文献
- 关联作者
- 相关视频
- 批量下載
