
- DOI:
10.13738/j.cnki.acc.qklw60536
- 专辑:
科学Ⅰ辑;信息科技
- 专题:
信息、科学;综合科技
- 分类号:
G90;N92
摘要:阐述本研究的核心内容、采用的方法、取得的成果以及成果的意义,突出提升标准地铁侧墙单元门立柱高差一次性合格率对地铁车辆制造质量和生产效率的重要影响。
关键词:标准地铁侧墙;门立柱高差;合格率提升;质量控制
一、引言
1.1 研究背景
介绍地铁在城市交通中的重要地位以及地铁车辆制造质量的关键意义。强调侧墙作为地铁车辆车体关键部分,其单元门立柱高差精度对整车质量和性能的重要性,引出当前生产中面临的合格率低的问题。
1.2 研究目的
明确阐述本研究旨在解决标准地铁侧墙单元门立柱高差一次性合格率低的问题,通过改进工艺和质量控制措施,提高产品质量,减少返工,降低成本,增强企业竞争力。
二、现状调查
2.1 数据收集方法
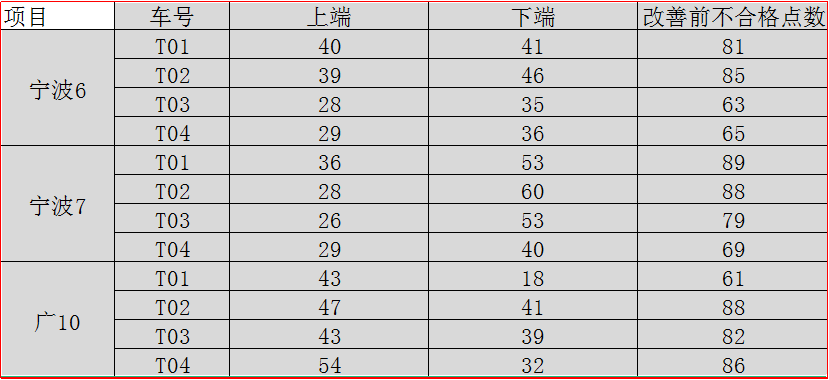
详细说明对宁波6、宁波7、广10等项目侧墙单元门立柱高差数据的收集方式,包括测量工具、测量频率、测量人员等,确保数据的准确性和可靠性。
2.2 现有合格率情况
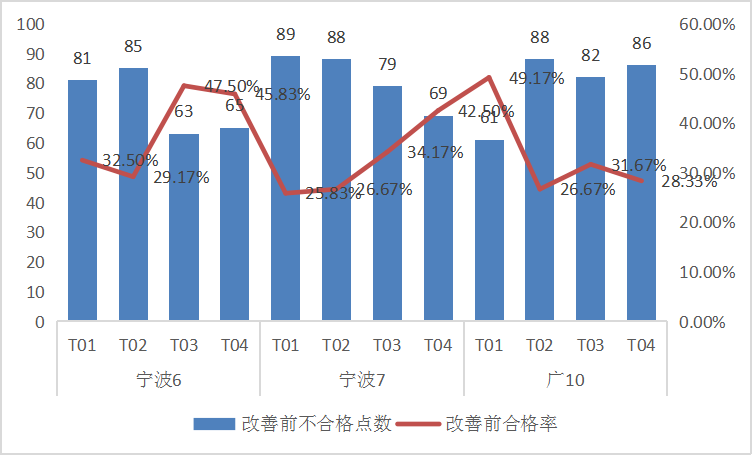
呈现收集到的数据,分析不同项目中门立柱上下端高差超差的具体情况,计算当前的一次性合格率,以图表形式直观展示合格率的波动趋势,说明问题的严重性。
三、原因分析
3.1 鱼骨图绘制与因素分类
依据人、机、料、法、环五个方面绘制鱼骨图,全面梳理可能影响门立柱高差的潜在因素,对每个分支因素进行详细定义和分类,确保分析的系统性和完整性。
3.2 要因确认过程
3.2.1 作业人员因素
描述对作业人员操作规范的检查过程,包括现场观察、作业记录审查等,分析作业人员未按指导书作业是否为导致高差超差的关键因素,排除无关因素。
3.2.2 设备因素
阐述对自动化焊接设备的检查方法和内容,如组焊定位基准的精度检测、设备运行参数的稳定性评估等,判断设备异常是否是主要原因,确定其对问题的影响程度。
3.2.3 材料因素
说明对门立柱来料尺寸的检查手段,如使用高精度量具测量、对比设计图纸等,明确门立柱垫板尺寸超差等材料问题对门立柱高差的直接影响,认定为要因的依据。
3.2.4 工艺方法因素
分析侧墙单元高差尺寸标准与实际测量尺寸的差异,探讨图纸要求不明确对生产过程中尺寸控制的干扰,以及由此导致的焊缝搭接处高差超差问题,确定工艺方法因素的关键影响。
3.2.5 环境因素
评估生产环境(如温度、湿度、场地平整度等)对门立柱高差的潜在影响,通过数据对比和实际生产经验判断环境因素是否为主要原因,排除次要因素。
四、对策制定
4.1 针对要因的对策思路
依据要因分析结果,分别阐述针对门立柱来料尺寸超差和关键尺寸标准不一致两个要因的总体解决思路。强调从优化原材料质量和明确统一尺寸标准两个关键方向入手,制定切实可行的改进措施。
4.2 具体对策措施
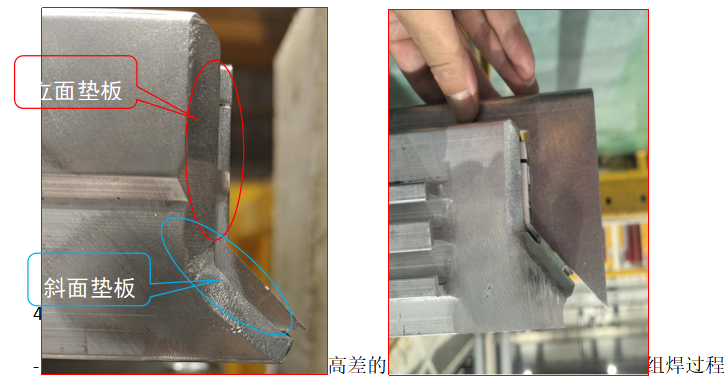
4.2.1 优化门立柱垫板伸出量
- 目标设定:明确优化后垫板伸出长度的具体范围,确保门立柱高度符合设计要求,使门立柱与侧墙板焊接时正、反面间隙均匀匹配。
- 措施实施步骤
- 详细说明如何确定立面、斜面和反面垫板的伸出量,包括计算方法、参考标准和实际调整过程。
4.2.2 重新确定高差尺寸标准
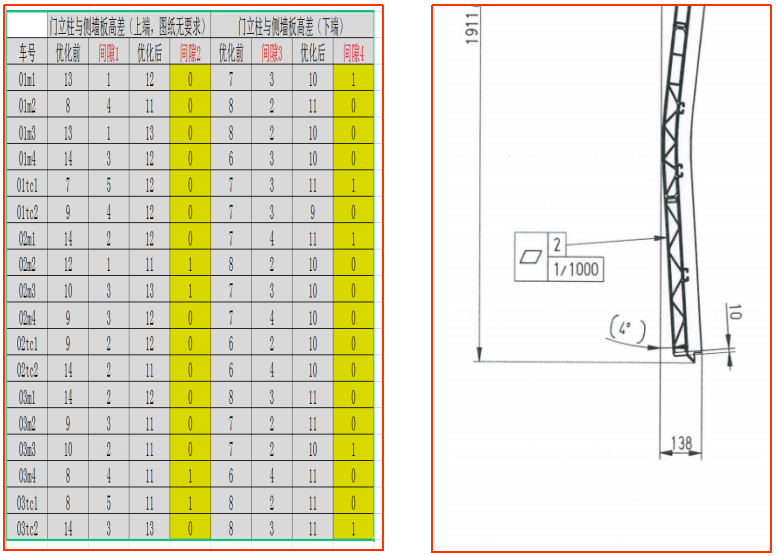
- 目标设定:确定侧墙单元上下端高差的合理标准值,保证在整体侧墙组焊过程中门脚位置间隙符合工艺要求,提高门立柱高差一次性合格率。
- 措施实施步骤
- 描述对底架、顶盖边梁位置实际高差的跟踪测量方法,包括样本选择、测量点分布、数据记录方式等,通过数据分析确定最佳高差值。
4.3 对策实施计划与责任分工
制定详细的对策实施时间表,明确各项措施的开始时间、完成时间和关键节点。同时,确定每个实施步骤的责任部门和责任人,确保各项对策能够有序、高效地推进。
五、对策实施
5.1 优化门立柱垫板伸出量的实施过程
记录在车体车间实施优化门立柱垫板伸出量对策的实际操作过程,包括人员组织、设备工具使用、现场调整情况等。详细说明遇到的问题及解决方法,确保实施过程的顺利进行。
5.2 确定上下端高差尺寸标准的实施过程
阐述在车体6车间确定侧墙单元上下端高差尺寸标准的具体实施情况,包括对3列车18个车的跟踪测量过程、数据分析方法以及与现场生产工艺的结合方式。强调在实施过程中如何根据实际情况进行动态调整,确保高差尺寸标准的合理性和可行性。
5.3 过程监控与调整
建立有效的过程监控机制,如定期测量门立柱高差数据、检查焊接质量、收集操作人员反馈等。根据监控结果及时发现并解决实施过程中出现的问题,对对策进行必要的调整和优化,确保实施效果达到预期目标。
六、效果检查
6.1 合格率数据对比
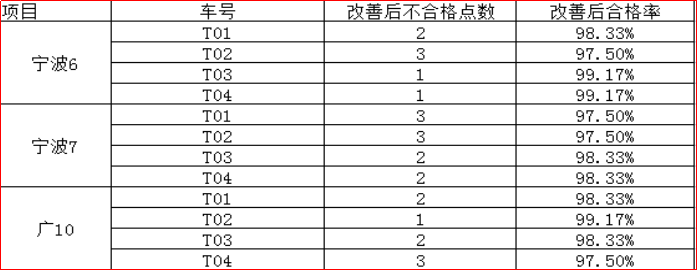
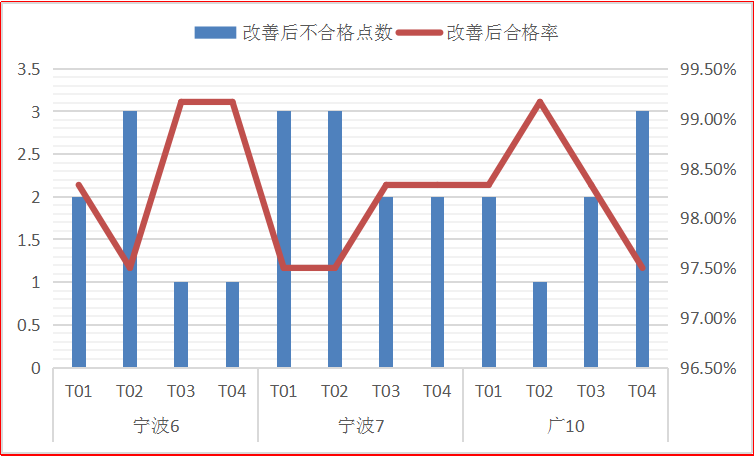
展示实施对策后对宁波6、宁波7和广10等项目侧墙单元门立柱高差的跟踪测量数据,与改善前的数据进行对比分析。通过图表形式直观呈现合格率的显著提升,验证对策的有效性,说明是否达到设定的95%目标。
七、巩固措
7.1 加强质量控制体系建设
阐述如何进一步完善企业的质量控制体系,包括优化来料检验流程、增加检验项目和频次、建立供应商评估与管理机制等。强调从原材料采购源头到生产全过程的质量监控,确保产品质量的稳定性和可靠性。
7.2 持续工艺改进
制定持续工艺改进计划,明确改进方向和目标。鼓励员工提出工艺改进建议,建立工艺创新激励机制。定期对整体侧墙组焊工艺进行评估和优化,引入先进的制造技术和管理理念,不断提高生产效率和产品质量。
八、结论与展望
8.1 研究成果总结
总结本次研究在提升标准地铁侧墙单元门立柱高差一次性合格率方面取得的成果,包括技术改进措施、质量提升效果、经济效益和社会效益等方面。强调研究成果对企业发展和行业进步的重要意义。
相关文献推荐
- 节点文献
- 读者推荐
- 相关基金文献
- 关联作者
- 相关视频
- 批量下載
