
- DOI:
10.13738/j.cnki.acc.qklw60536
- 专辑:
科学Ⅰ辑;信息科技
- 专题:
信息、科学;综合科技
- 分类号:
G90;N92
[摘要]:刀盘是烟支切割装置的关键执行机构,其作用是带动刀片旋转将连续烟条切割成为双倍长度烟支。在维修过程中,对进刀盒平行度的调校,主要凭借过往经验,依靠小锤、铜棒等工具,通过小锤轻敲进刀盒底座进行调校,对维修人员的技能和经验要求较高。本项目研究一种卷烟卷接机虎克式刀盘进刀盒平行度的调校工装,将调校过程中的经验部分进行量化,使调校过程简化,易操作,方便可靠,全面提高进刀盒平行度调校的工作效率、质量。
[关键词]:虎克式刀盘;进刀盒;平行度;调校
1 背景
在现有技术中,卷烟卷接机的烟条切割系统包括刀头齿轮箱、刀盘、喇叭嘴机构等,刀盘是烟支切割系统的关键执行机构,其作用是带动刀片旋转将连续烟条切割成双倍或者单倍长度的烟支。
卷烟机的刀盘机构在进行故障维修或更换内部器件后,上机安装调整之前,需要先对其刀架上的十字轴、刀盒进行校准。校准精度不符合要求会导致刀盒与刀盘罩壳摩擦、上机后无法正常磨刀等问题。因此,对校准精度、校准方法都有较高的要求,其中最为关键也是最难的便是进刀盒的校准。
2 存在的问题
在过往的维修过程中,对进刀盒平行度的调校,主要凭借过往经验,依靠小锤、铜棒等工具,通过小锤轻敲进刀盒底座进行调校,对维修人员的技能和经验要求较高。在卷烟卷接机虎克式刀盘进刀盒平行度的调校中,主要存在的问题是:(1)进刀盒平行度的调校精度要求高,所需时间长,有严格的技术要求;(2)进刀盒平行度调校好后,在紧固螺钉时,位置可能会发生偏移;(3)熟练调校进刀盒平行度需要长期的经验积累,初学者较难快速掌握。
3虎克式刀盘进刀盒平行度调校工装的研制
3.1 设计思路
此次项目主要需要达到以下几个目标:(1)符合调校精度要求,调整过程可进行量化控制;(2)在对进刀盒进行螺钉紧固时,能有效控制进刀盒发生位置偏移;(3)降低经验壁垒,帮助缺乏经验者能够快速上手操作,并保证达到调校要求。
3.2 确定具体设计方案
3.2.1 对进刀盒调整自由度进行分析
在对进刀盒平行度进行调校时,首先将进刀盒用螺钉预紧固定在十字轴结构上,十字轴结构上安装有一颗圆柱销,用于初步定位进刀盒的位置,但进刀盒还可以做出轻微的水平移动和转动,即进刀盒有两个自由度未受到约束,其余四个自由度都受到了约束。Z方向水平移动,X方向水平移动和转动,Y方向转动受到约束,Z方向转动和Y方向水平移动未受到约束,进刀盒需固定四个自由度,对其余两个自由度进行轻微调整。
工装的基本组成是固定支座,调整机构,进刀盒夹具。支座的作用是固定该工装在调整进刀盒平行度时的位置,避免因旋转时发生工装的脱落。调整机构的作用是可以量化控制调整的距离和角度,对偏差进行精细调整。进刀盒夹具用于连接调整机构,便于调整机构对进刀盒进行控制调整,且进刀盒夹具不能对进刀盒造成伤害,也不能影响到位置的调整。
3.2.2 底座的设计
结合刀盘结构,刀架法兰上安装有四个六角螺柱,该四个六角螺柱用于连接两个外壳半体。当调整进刀盒平行度时,该四颗六角螺柱无需连接外壳半体,并且进刀盒两侧均布有一颗螺柱,考虑将螺柱用于固定底座。底座的大小通过实测刀架法兰两侧六角螺柱的空间尺寸来设计。
3.2.3 调整机构的设计
在调整进刀盒平行度时,需要兼顾到以下几个重要参数:(1)用千分表检查单个进刀盒的平行度,平行度最大偏差为0.03mm;(2)用千分表检查两个进刀盒之间的相对位置,平行度最大偏差为0.03mm;(3)调整进刀盒与工装夹具的间隙,使进刀盒与夹具板之间的间隙保持0.1~0.15mm的间隙。
在水平移动自由度的调整中,首先既要能伸长距离,也要能缩短距离;其次,在紧固螺钉时,位置不会发生轻易变动,机构简单,加工制造方便。
在水平移动自由度调整的同时,需要兼顾进刀盒微量转动自由度的调整,使进刀盒达到良好的平行度。选用内螺纹自润滑杆端关节轴承,通过进刀盒左右两边双头螺柱的调整,使得整个调整机构可以做出微量的转动。
通过将带有正反牙外螺纹的双头螺柱与带有内螺纹的内螺纹自润滑杆端关节轴承相配合,组成满足设计要求的调整机构,可以实现进刀盒平行度调整的水平移动和转动,设计效果如图所示。结合该调节机构所处的空间结构和受力情况,选用公称直径为M4的正反牙双头螺柱,选用SI4、SIL4的内螺纹自润滑杆端关节轴承。
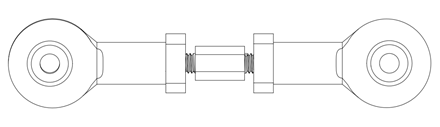
图1. 调整机构设计效果
当双头螺柱每旋转一圈,两侧的关节轴承即在轴线方向上各自移动一个螺纹导程的距离,其中:
导程(S)=螺距(P)×线数(n)
式中:螺距(P)——是指螺纹上相邻两牙在中径线上对应两点之间的轴向距离;
线数(n)——指的是螺纹的线数,对于多线螺纹而言,它表示螺纹的圈数;
导程(S)——则是螺纹上任意一点沿同一条螺旋线转一周所移动的轴向距离。
该双头螺柱的螺纹螺距P=0.7mm,为单线粗牙螺纹,每旋转一圈,两侧关节轴承各自移动0.7mm的轴线距离,那每转动1°两侧总的移动距离L为:
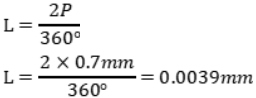
在调整过程中,单个进刀盒刀片的最大平行度偏差为0.03mm;两个进刀盒之间的相对位置,平行度最大偏差为0.03mm;进刀盒与夹具板之间的间隙保持0.1~0.15mm的间隙。0.0039mm<0.03mm,即可以通过对双头螺柱做微量的调整,实现进刀盒整体的微量移动。
3.2.4 进刀盒夹具的设计
刀盘进刀盒为一装配体结构,主要由两块进刀盒半体、支承板、导向板、齿轮轴等组成。对该装配体进行仔细观察发现:进刀盒结构A、B两平面相对,较为平整,而且面积相对较大,其余平面多为不规则平面,面积较小。根据夹具设计的要求:(1)在夹紧过程中不改变工件的位置。(2)夹紧力大小应能保证工件在加工过程中不产生位移或振动,又不致压伤工件表面或引起变形。(3)操作方便、夹紧动作迅速,以提高生产率;结构简单,易于制造,以降低夹具的成本。(4)能自锁,即在原始力去除后,仍能保持工件的夹紧状态。(5)操作安全、劳动强度小。所以,选定A面、B面为夹具施加夹紧力的平面。
进刀盒夹具的设计,还应考虑当刀盘内部结构安装于专用工装上进行调校时,进刀盒夹具是否会与专用工装发生干涉。同时,应考虑进刀盒夹具在进刀盒表面的定位,保证夹具安装位置的准确。
4 成品展示
根据上述对进刀盒平行度调校工装具体结构的设计方案,对零部件进行加工,装配完成后的工装如图所示:
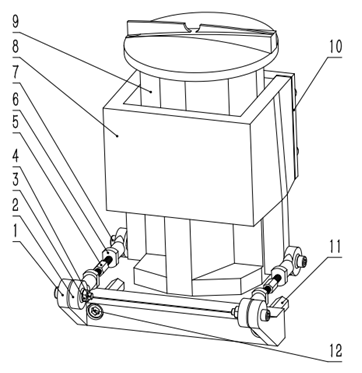
1.支座 2.正牙内螺纹自润滑杆端关节轴承 3.螺母 4.螺钉 5.正反牙双头螺柱 6.反牙内螺纹自润滑杆端关节轴承 7.螺钉 8.刀盒箱 9.进刀盒 10.刀盒压板 11.六角螺柱 12.螺钉
图2. 进刀盒平行度调校工装结构图
5 应用效果
将该工装运用到实际维修当中,通过该工装调校进刀盒的平行度,达到了预期目标,可以实现:(1)符合调校精度要求,调整过程可进行量化控制;(2)在对进刀盒进行螺钉紧固时,能有效控制进刀盒发生位置偏移;(3)降低经验壁垒,帮助缺乏经验者能够快速上手操作,并保证达到调校要求;(4)降低了进刀盒平行度调校的时间,提高了整个维修过程的效率。
参考文献资料
[1] 德国HAUNI公司.PROTOS-M5维修说明书
[2] 德国HAUNI公司.PROTOS-2-2维修说明书
[3] 《PROTOS-M5卷接机组》编写组.PROTOS-M5卷接机组(上册)[M].郑州:河南科学技术出版社,2014
[4] 《ZJ116型卷接机组》编写组. ZJ116型卷接机组[M].郑州:河南科学技术出版社,2021
[5] 秦秋根. PROTOS70卷接机组刀盘维修探索[J]. 二〇〇五年烟草机械学术研讨会, 2007.131-142
[6] 桂林无线电学校.电子工业机械加工工艺学[M].北京:国防工业出版社,1980.213
[7] 成大先主编.机械设计手册[M].北京:化学工业出版社,2007.11(2015.11重印)
相关文献推荐
- 节点文献
- 读者推荐
- 相关基金文献
- 关联作者
- 相关视频
- 批量下載
