
- DOI:
10.13738/j.cnki.acc.qklw60536
- 专辑:
科学Ⅰ辑;信息科技
- 专题:
信息、科学;综合科技
- 分类号:
G90;N92
一、案例背景
在 2024 年,某公司正在投入使用的一台简单压力容器突发状况。在设备运行期间,罐体上纵缝位置出现开裂现象,进而导致漏气问题。面对这一情况,使用单位并未严格依照《固定式压力容器安全技术监察规程》(以下简称《固容规》)的要求对设备进行规范修理,而是由销售单位私自采用树脂等材料对裂缝进行封堵处理,之后便让储气罐继续投入使用。这种违规操作最终酿成严重后果,该储气罐的焊缝发生撕裂,致使罐体解体。
1.1 设备基本概况
此设备为储气罐,属于简单压力容器范畴。其容积为 1 立方米 ,设计压力设定为 0.84MPa。制造该储气罐时,筒体选用的材料是 Q345R,封头则采用 Q235B。从设计参数来看,封头的名义厚度为 4.0mm,最小成型厚度为 3.6mm;筒体的名义厚度为 3.0mm,最小成型厚度为 2.72mm。经实际测量,封头的壁厚为 3.0mm,筒体壁厚为 2.9mm。
1.2 存在问题
该储气罐于 2021 年 7 月正式出厂。在 2024 年 1 月 18 日,设备筒体上部纵缝附近首次出现开裂漏气的故障。销售单位在未遵循相关规范的情况下,使用树脂材料进行堵漏操作,随后储气罐继续运行。然而仅仅过了一天,修补处便发生撕裂,强大的冲击力致使容器解体,造成一名生产人员受伤。
二、检验检测方案
为全面、深入地探究此次储气罐失效解体的原因,检验工作严格按照 TSG 21 - 2016《固定式压力容器安全技术监察规程》以及 GB/T150 - 2011《压力容器》的标准要求展开。具体检验内容涵盖资料审查、宏观检查、壁厚测定、光谱分析以及安全附件检查等多个关键环节。
三、发现问题及处置措施
3.1 发现问题
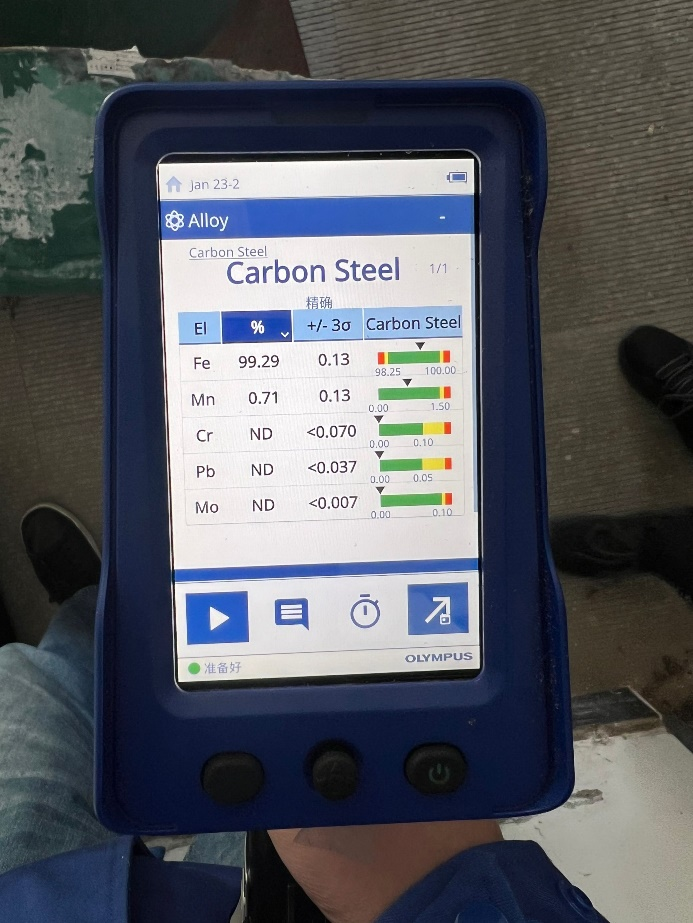
(1)材料问题:一方面,对筒体材料(Q345R)进行检测后发现,其中 Mn 元素的含量未达到 GB713 标准的要求;另一方面,封头的实际情况也存在疑问。设计图纸上标注封头名义厚度 4.0mm,最小成型厚度 3.6mm,但实际测量值仅为 3.0mm。考虑到该设备出厂时间不到 3 年,且筒体未出现明显的减薄现象(筒体名义厚度 3.0mm,最小成型厚度 2.72mm,实测 2.9mm),由此推测封头在出厂时最小成型厚度可能就未达标。
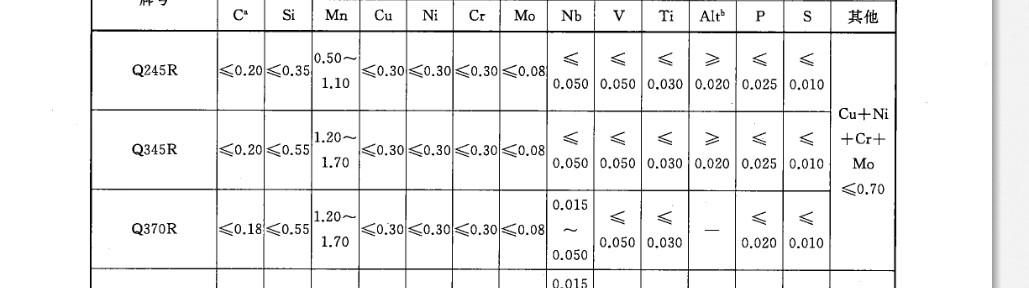
图一:Q345R元素含量(GB/T713-2014)及现场实测数据
(2)焊接质量问题:仔细检查筒体上焊缝撕裂处附近区域,发现存在焊瘤、气孔等多种焊接缺陷。这些缺陷不仅使得焊接成形质量大打折扣,还导致局部应力集中。经判定,该焊接接头质量不符合 GB150.4 - 2011 第 7.3.3 条的要求,在长期的使用过程中,这些缺陷逐渐引发焊缝开裂泄漏。
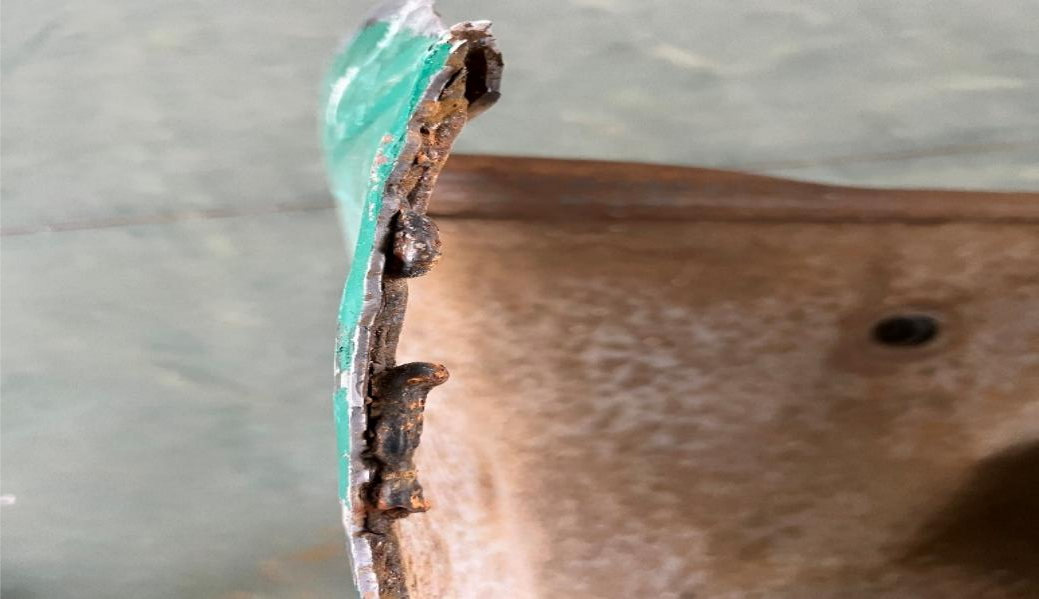
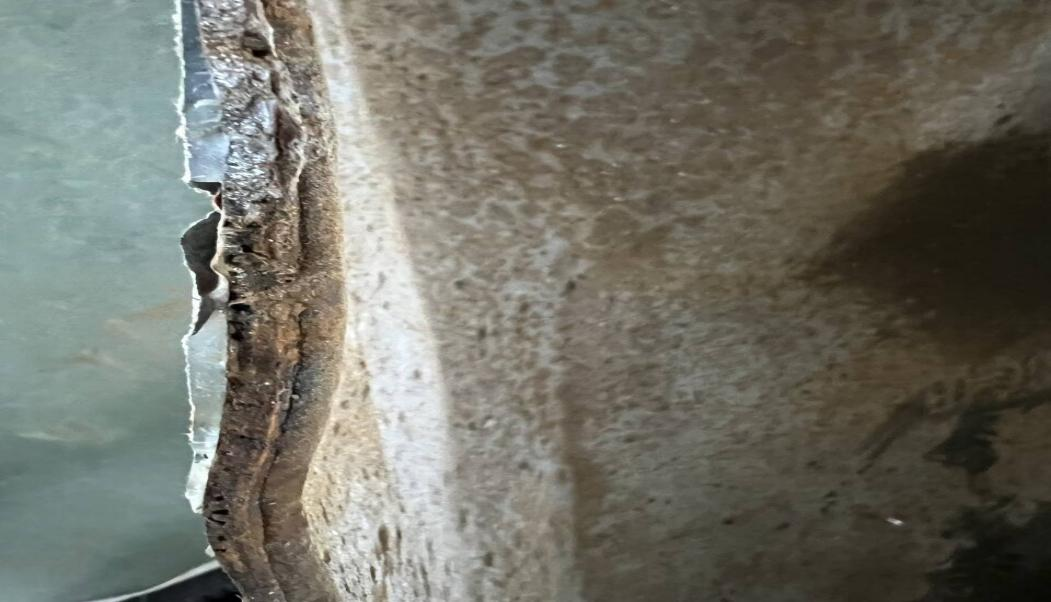
图二:储气罐焊缝发生撕裂处照片
(3)修理问题:根据《固容规》5.2 条规定,压力容器主要受压元件的挖补作业属于重大修理范畴。然而,使用单位在发现设备开裂泄漏后,并未按照规范要求联系具备相应资质的专业单位进行修理,而是任由销售单位使用树脂胶进行非法处理,之后还继续使用该设备,最终导致了此次严重的事故。
(4)其他问题:在对安全附件的检查中发现,安全阀选型错误,并且从未进行过定期校验;压力表也未按照规定进行检定。
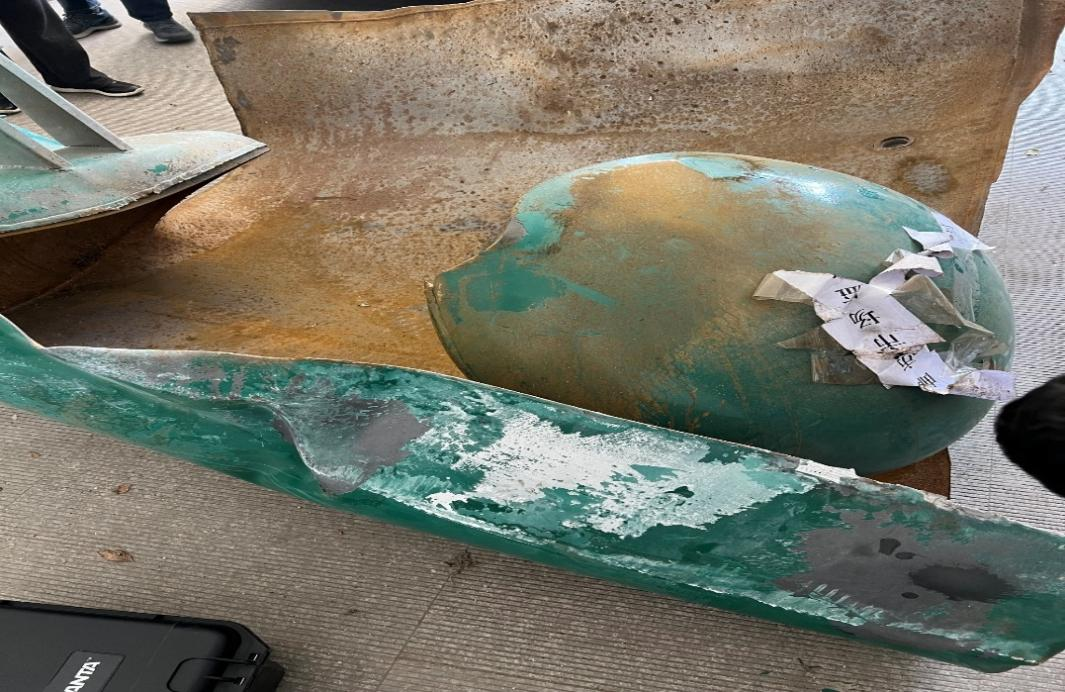
图三:失效照片
3.2 处置措施
鉴于该设备存在严重安全隐患且已引发事故,相关部门迅速采取行动,对该设备实施查封措施,并依法对涉事相关人员进行问责处理。
四、对此类问题的见解
(1)制造单位方面
制造单位作为承压特种设备质量的第一责任人,必须全方位、严格地把控产品质量,通过完善的检验检测流程,确保产品不存在任何安全隐患。具体而言,需要在以下关键环节加以强化:
材料质量控制:制造单位务必严格遵循国家标准,如 GB 713,精心挑选合格的原材料。对于每一批进厂的材料,都要进行严格的化学成分分析和力学性能测试,只有完全符合设计要求的材料才能投入使用。特别是对于筒体、封头等关键部件,更要密切关注其化学成分、力学性能以及尺寸精度等指标,从源头上杜绝因材料不合格导致设备失效的风险。
焊接工艺控制:焊接是压力容器制造过程中的核心环节,直接关系到产品的安全性和可靠性。制造单位应当制定科学、严谨、合理的焊接工艺规程,并对焊工进行全面、系统的培训与严格考核,只有取得相应资质且具备足够能力的焊工才能参与生产作业。在焊接过程中,要对焊接参数进行精确控制,防止出现焊瘤、气孔、夹渣等常见焊接缺陷。焊接工作完成后,还需运用无损检测技术,如射线检测、超声波检测等,对焊接接头质量进行全面检测,确保其完全符合相关标准要求。
制造过程监控:为保证产品质量的稳定性和一致性,制造单位应构建一套完善的质量管理体系,对整个制造过程实施全流程监控。尤其对于简单压力容器这类批量生产的产品,更要加大抽检和巡检的力度,确保每一个未被抽检到的产品质量同样可靠。同时,完整、详细地保存制造过程中的每一项记录,以便在后续出现问题时能够快速追溯并明确责任归属。
出厂检验与测试:在设备出厂前,制造单位必须进行全面、细致的检验和测试工作,涵盖外观检查、尺寸测量、压力试验等多个方面,只有完全符合设计要求和相关标准的设备才能准许出厂。即便简单压力容器采用批量制造的模式以提高生产效率,制造单位也绝不能放松对每一台设备质量的严格把控,坚决避免因抽检遗漏而使不合格产品流入市场。
技术文件与标识:制造单位有责任为每一台设备提供完整、准确的技术文件,包括设计图纸、材料证明、焊接记录、检验报告等。同时,要在设备显著位置清晰、准确地标注产品信息,如设计压力、工作压力、材料牌号等,为使用单位和监管部门的查验、管理提供便利。
售后服务与技术支持:制造单位应建立健全售后服务和技术支持体系,积极协助使用单位解决设备在运行过程中遇到的各类问题。一旦设备出现质量问题,制造单位要迅速响应,派遣专业技术人员协助使用单位分析问题产生的原因,并制定切实可行的解决方案,避免因问题得不到及时解决而不断积累,最终引发严重事故。
(2)使用单位方面
使用单位作为特种设备的直接使用者,必须充分认识到特种设备所蕴含的安全风险以及相关监管要求的重要性。同时,要熟悉各类相关法律法规,具备有效应对特种设备突发问题的能力,切实承担起安全生产的主体责任。具体应做到以下几点:
定期检查与维护:使用单位应当建立一套科学、完善的特种设备定期检查与维护制度,确保设备在整个运行周期内始终保持良好的运行状态。对于像压力容器这类具有较高安全风险的设备,要严格按照《固容规》和相关标准的要求,定期进行壁厚测量、焊缝检查、安全附件校验等关键检测工作,及时发现并消除潜在的安全隐患。
合规修理与改造:当设备出现故障或损坏时,使用单位必须严格遵守《固容规》的规定,第一时间联系具备相应资质的专业单位进行修理或改造。坚决杜绝私自采用非正规手段,如使用树脂材料堵漏等行为。任何涉及主要受压元件的修理或改造工作,都必须经过专业的评估和审批流程,确保修理后的设备完全符合安全标准。
人员培训与安全意识提升:使用单位要高度重视对操作人员和管理人员的安全培训工作,通过系统的培训课程和实践演练,确保他们熟悉设备的操作规程、应急处理措施以及相关法律法规。同时,定期组织安全演练,模拟各种突发状况,不断提高员工的安全意识和应急处置能力,有效避免因操作不当或应急处理不及时而引发事故。
安全附件的管理与校验:安全阀、压力表等安全附件是保障压力容器安全运行的最后一道防线,其选型正确与否以及是否正常运行至关重要。使用单位必须确保安全附件的选型符合设备的实际需求,并按照规定的周期进行校验和维护,保证其在关键时刻能够正常发挥作用,及时泄压,防止设备因超压而发生严重事故。
事故应急预案:使用单位应结合设备的实际运行情况和可能出现的事故类型,制定一套完善、可行的事故应急预案。预案中要明确事故报告、应急处置、人员疏散等详细流程,并定期组织全体员工进行演练。通过演练,让每一位员工熟悉应急预案的操作流程,确保在发生设备故障或事故时,能够迅速、有序地启动应急预案,最大限度地降低人员伤亡和财产损失。
记录与档案管理:使用单位要建立健全设备档案管理制度,对设备的制造、安装、使用、修理、检验等全过程信息进行详细记录,实现设备全生命周期的可追溯性管理。同时,妥善保存每次检查、维护、修理的记录,这些记录不仅是设备运行状况的真实反映,也是监管部门审查和事故原因分析的重要依据。
相关文献推荐
- 节点文献
- 读者推荐
- 相关基金文献
- 关联作者
- 相关视频
- 批量下載
