
- DOI:
10.13738/j.cnki.acc.qklw60536
- 专辑:
科学Ⅰ辑;信息科技
- 专题:
信息、科学;综合科技
- 分类号:
G90;N92
摘要
铝及铝合金是工业中应用最广泛的一类有色金属结构材料,在航空、航天、汽车、机械制造、船舶及化学工业中已大量应用。随着近年来科学技术以及工业经济的飞速发展,对铝合金焊接结构件的需求日益增多,使铝合金的焊接性研究也随之深入。铝合金的广泛应用促进了铝合金焊接技术的发展,同时平对接焊接工艺的发展又拓展了铝合金的应用领域,因此铝及铝合金的3mm平对接焊接工艺正成为研究的热点之一。
关键词:铝;铝合金;手工氩弧焊焊接特点
引言
随着科技的飞速发展,科研人员都在研究采用何种材料可以提高制品的性能和品质,降低制品的品质,从而降低制品的品质,本文所研究的是铝和铝合金。以铝及其铝合金为主要代表的有色金属,在现代工业、国防等领域得到了日益广泛的使用。
在材质上,铝及铝合金与钢材有很大的不同,它具有比重小、导电性好、导热性好、塑性好、抗腐蚀能力强等优点,在改善产品轻、轻、高品质的过程中,已逐步取代了钢铁的地位,因此,对铝及其铝合金的研究已成为一个热门的研究方向。
然而,由于铝及其铝合金极易被氧化,在其表面极易生成较厚的氧化物层,从而导致了其难以进行连接。从这一点上可以看到,对铝及其铝合金的需求与其焊接难度之间的关系。因此,国内外科研人员都在不断地研究铝及其合金的新工艺。本文就是以此为研究对象,通过对铝和铝的特性等各个角度的介绍,让大家对3 mm平面铝及其连接技术有一个更加深刻的认识。
一、铝及铝合金的分类及焊接性特点
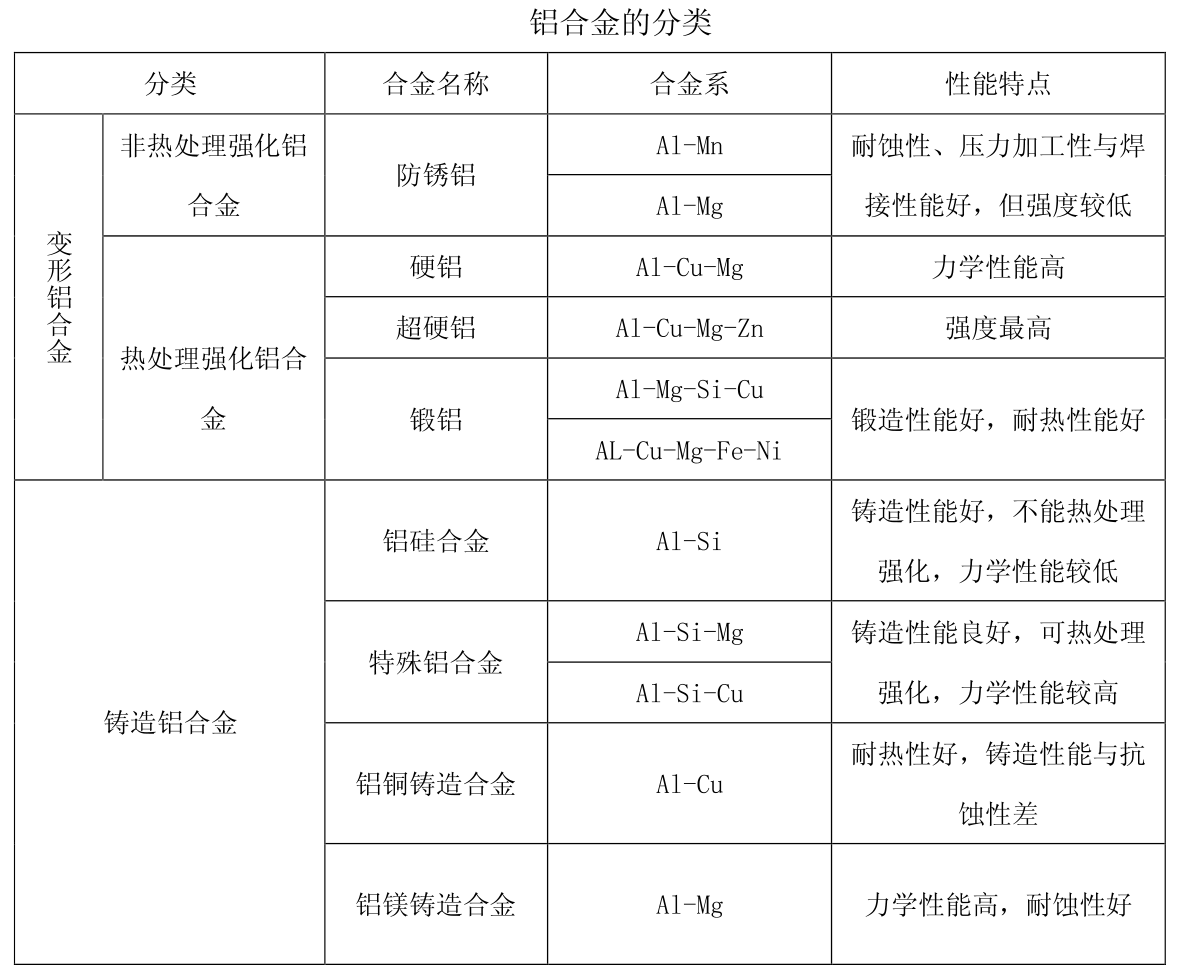
(一)铝合金的分类
铝合金可分为变形铝合金(双分为非热处理强化铝合金、热处理强化铝合金两类)铸造铝合金。变形铝合金是指经不同的压力加工方法制成的板、带、管、型、条等半成品材料;铸造铝合金以合金铸锭供应。
按GB/T3190-1996和GB/T16474-1966的规定,铝合金牌号命名的基本原则是:可直接采用国际四位数字体系牌号。
四位字符牌号的第一位、第三位、第四位为阿拉伯数字,第二位为英文大写字母。2×××为A1-Cu系,3×××为A1-Mn系,4×××为A1-Si系,5×××为A1-Mg系,6×××为A1-Mg-Si系,7×××为A1-Zn系,8×××为A1一其他元素,9×××为A1一备用系。这样,我国变形铝合金的牌号表示法与国际上的通用方法基本一致。
经过加工强化和固溶强化,使其机械性能得到改善,具有中等强度、良好的塑性和耐蚀性,也被称为“防锈铝”,原来的代码是 LF××。
A1-Mn及A1-Mg系非锈铝合金,不能进行热处理,但其强度高于纯铝,耐腐蚀性能优良,在当前的焊接结构件中,使用最为广泛的是铝合金、超硬铝、锻铝等。
硬铝-硬铝级按照铜量递增的次序排列。以铜为主的硬铝组分,铜的质量分数宜以4.0%-4.8%为宜,以获得较高的强度。锰也是硬铝中的重要组分,其功能是去除有害的 Fe元素,细化晶粒,加速时效硬化。在高强度铝合金中,铜、硅和镁等元素可以与铝结合,在高温条件下对其进行强化。
退火处理后,其拉伸强度可达312—460 MPa。然而,硬铝抗腐蚀能力较弱,通常采用在其上包覆一层工业纯铝来改善其抗腐蚀能力。
其中 Zn、 Mg、 Cu等元素的平均质量分数为9.7%-13.5%,是目前航空航天领域中使用最多的轻质合金。由于超硬铝塑性较弱,焊接性能较母料有较大差距。结果表明,该材料中含有大量的 Zn,易发生晶界腐蚀和热裂。
锻铝是一种很好的热塑材料,其含铜量愈低,其热塑性愈佳,适合锻造之用。它是一种耐腐蚀、耐腐蚀、耐腐蚀的金属材料,被广泛地用于各种行业。
防锈性青铜(铝锰合金,铝镁合金),主要应用于有较高的可焊性,如油箱,汽油或润滑油等液体或气态的金属。
管道,各类液体容器及其它用深拉制的小件配件。铝合金在航空航天,建筑,汽车,机械制造,电工,化工,商业等领域得到了广泛的应用。铝合金是航空航天领域的主体构件,其重量约为55%,而航空航天领域的一些核心承载构件,例如:航空发动机轴向压缩机叶片、机翼、框架、壳体、尾翼等,均采用铝合金。
(二)铝合金的焊接性特点
1.由于铝与氧具有很强的结合能力,所以在铝及其铝合金的表面上始终存在着一种远高于铝熔点的难熔型氧化铝薄膜,该薄膜不能溶解于金属中,无法与熔化的填料相接触。在熔焊或铜焊时,必须除去或摧毁氧化物层。
2. 在熔焊过程中,铝合金的可焊性主要表现为其耐开裂性能。在铝合金中添加 Cu、 Mn、 Si、 Mg和 Zn等合金,可以得到具有不同力学性质的合金,并且这些合金成分对焊缝开裂有一定的作用。
3. 由于铝合金在固、液两种颜色之间的差异较大,使得在实际焊接过程中很难对其进行熔化过程中的熔池温度进行有效的控制。
4. 焊接后的焊缝容易出现气泡,而在焊接的区域则容易出现软脆现象。
在铝合金的焊接中,有很多种方式可以采用。文中对3 mm平面铝及铝合金的平焊缝进行了较为详尽的论述和分析。
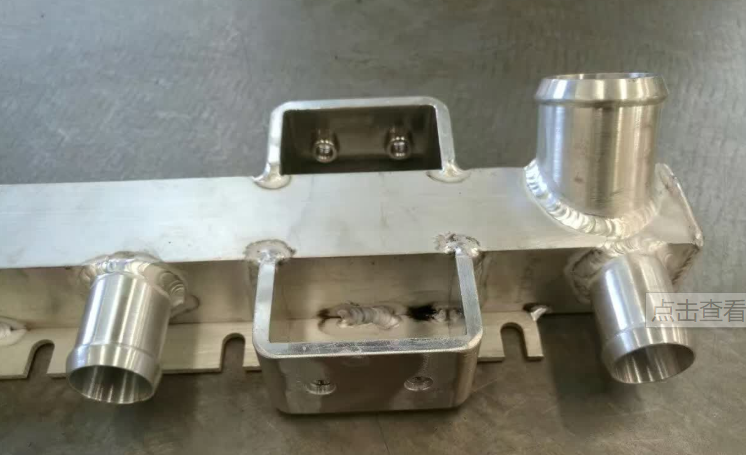
二、铝及铝合金的3mm平对接焊接
(一)强的氧化能力
在大气条件下,铝很容易和氧气反应,形成一层很薄的Al203薄膜,其厚度大约为0.1微米。Al203的熔点高达2050摄氏度,大大高于铝和铝合金(660摄氏度),并且具有较大的体重(1.4倍)。在焊缝中,由于氧化膜的存在,使得焊缝中的两种材料难以充分地结合在一起,容易产生夹渣。同时,在焊接过程中,氧化物还会吸收湿气,导致焊缝中产生孔洞。所以,在焊接之前,要对被测工件进行认真的清除,同时要对焊缝进行有效的防护。
(二)较大的热导率和比热容
铝及其铝合金具有导热系数与比热容约比钢高近一倍的特点,其在焊接时产生的大量热能可快速传递至母材。所以,与钢材相比,在焊接过程中,需要对其进行适当的热处理。
(三)热裂纹倾向大
其线膨胀系数是钢材的两倍,固化后的体积收缩高达6.5%,导致一些铝合金在进行焊缝时会出现较大的内应力,导致出现热裂。为了避免热裂的发生,通常需要调节线的成份,例如采用HS311线.
(四)容易形成气孔
由氢气构成的孔隙。氢气在液体状态下的溶解度为0.7 ml/100克,但当其在660℃固化时,其溶解度突然下降到0.04毫升/100克,这使得原本溶解在液体状态下的氢气迅速流失并产生了气泡。由于铝、铝等材料的质量轻,导致其在熔池中的上浮速率缓慢,加之铝的热导率高,导致凝固过程中产生的气泡无法及时逃逸而滞留在焊缝内部形成孔洞。焊接过程中产生的氢气来自于电弧大气中的湿气,也来自于焊接材料和基体的氧化物膜。
(五)接头不等强度
铝及其铝合金焊接时,其热影响区因加热而软化,强度下降,导致焊缝和基体不能实现等强度连接。未加热处理的纯铝件和未加热处理的焊缝,其强度可达到基体材料的75~100%;经热处理后的焊缝强度仅为基体材料的40%-505,但其力学性能仍不理想。
(六)焊穿
铝及铝合金从固态转变为液态时,无明显的颜色变化,所以不易判断母材温度,施焊时常会因温度过高无法察觉而导至焊穿。
三、铝及铝合金的3mm平对接焊接的准备及清理工作
(一)焊前清理
清理的目的是去除焊件表面的氧化膜和油污,这是防止产生气孔、夹渣的重要措施。
(二)化学清洗
效率高、质量稳定、适用于清理焊丝及尺寸不大、成批生产的焊件。化学清洗分浸洗法和擦洗法两种,清洗剂及清洗工艺。
(三)机械清理
首先用丙酮、松香或汽油等有机溶剂将工件上的油脂除去,再用细铜丝刷洗,使其呈现出金属般的光亮,或用刮削器清除。清洗后的工件4小时内要确保焊接完全,且焊接时要在焊缝下方放置衬垫以确保焊接质量,避免焊接时发生断裂或坍塌。为了确保背面的焊接质量,衬垫的材质可以是石墨,不锈钢或者碳钢。对于厚度小的焊件,通常可以不进行预热。对于5 mm以上的被焊对象,在焊缝周围进行100-300℃的预热,以保证焊缝周围的焊缝获得所需的焊缝温度。
焊接后残留在焊缝及其附近的残留的焊剂和焊渣,要对其进行清除,不然在空气、湿气的影响下,残留的溶剂、焊渣等会将起到保护作用的氧化铝膜损坏,对工件造成严重的侵蚀。所以,焊接后必须及时清理焊缝表面残留的油污。
一般清除炉渣的工艺及程序为:
1.用坚硬的毛刷将焊缝小心地在温水中冲洗干净。
2.在60-80℃的高温下,2-3%质量含量2-3%的铬酐水或重铬酸盐溶液浸泡焊件5-10分钟,然后用坚硬的刷子小心地冲洗。
也可以在15-20℃下,用10%的质量浓度的硝酸进行浸泡10-20分钟。
3. 将被焊接物用温水冲洗清洗。
4. 用热风烘干或100℃烘干的焊接材料的规格如表格38所示。HS311作为一种常用的焊丝材,在确保一定的强度的前提下,具有良好的熔融性和良好的抗热裂纹能力。但是,在进行 Al- Mg合金的焊接过程中,由于Mg2Si的存在,使其具有较大的塑性和耐蚀性。对于Al-Mg合金,宜使用HS331进行焊接。
四、铝及铝合金的3mm平对接焊接的要求
(一)生产储存温度湿度的要求
在制造及贮存时,应注意防尘,防水,干燥。一般情况下,周围的温度应高于5℃,而湿度应低于70%。
在实际应用中,要尽可能避免高的温度,因为高的温度会大大提高焊缝中的缺陷发生率,降低了焊接的质量。由于气流的强烈运动,导致气流不能有效地防护,容易出现焊缝缺陷,应采用防风罩来解决。
(二)焊丝及送气软管的使用要求
在选用焊接材料时,要注意:将铝合金焊接材料与钢材焊接材料分别存放,且有效期不得少于1天。焊接完毕后,应将焊线从焊机内抽走,以避免造成环境的污染。由于送气胶管材料的差异,对水分的阻湿性有很大的作用,特别是在较高的送气率下,这种作用更为显著。输送水管应选用特富龙胶管。
(三)工装的选用
为减少模具和工件之间的接触面,建议采用点接触式模具。若模具与工件为表面接触,则会迅速将被加工物的热能吸走,从而加快熔池的凝结速度,不利于消除焊接缺陷。较佳的是,模具油压系统的工作压力为9-9.5 Mpa。
压力太小时无法实现预先设定的逆变形目标,而太高则会增加铝合金构件的约束程度。但因其具有大的线膨胀和极低的温度塑性,在焊缝中容易形成过大的热应力,从而导致构件开裂。
五、铝及铝合金的3mm平对接焊接焊前处理方法
(一)坡口的处理
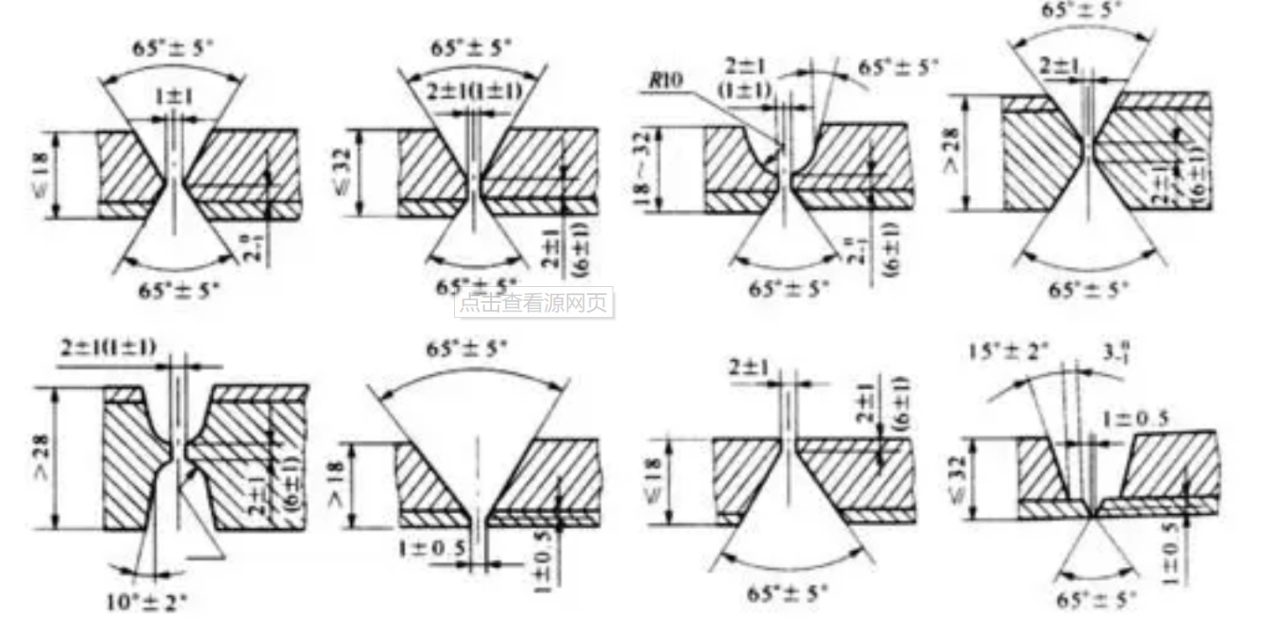
板厚在3mm以下的对接焊缝可不开坡口,只需在焊缝背面倒一0.5~1mm的角即可,这样有利于气体的排放和避免背面凹槽。背面是否倒角对焊缝的影响。
倒角对焊缝的影响示意铝合金厚板的坡口角度较钢板的要大。单边坡口一般采用55°坡口,双边坡口采用每边35°坡口。这样可以使焊接的可达性提高,同时可降低未熔合缺陷的产生几率。
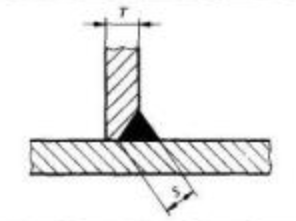
对于厚板T形接头中的HV或HY接头,要求填满坡口外,再加一个角焊缝,使焊缝总尺寸S不小于板厚T。厚板T形接头焊接要求。
(二)预热温度和层间温度的控制
对于厚度为3 mm的厚板,均需对其进行焊接前的预加热,并将其设定为80~120℃,而层间的温度为60~100°。除了工作条件苛刻之外,较高的预热温度也会对铝合金的合金性质产生一定的影响,导致连接处变软、焊接面形状变差。层间温度
温度偏高也会增大铝合金焊接时的热裂几率。
(三)焊接电流问题
由于其自身具有较高的热导率(4倍于钢材)和快速的散热能力。所以,在同样的焊接速率下,焊缝所需的热量是钢板焊缝所需的2-4倍。当热量输入不足时,焊接接头极易产生焊接深度不够或焊接不良,尤其是在焊接接头处。
(四)送丝速度要适当调高
送丝速度是与电流、电压等规范参数密切相关,并且相互匹配的。当焊接电流提高后,送丝速度也应该相应地提高。
(五)焊枪角度的选择
焊缝时,焊缝的坡口应以90度为宜,偏大或偏小均易产生焊缝。由于焊枪的夹角太大,对气体的保护不够,容易出现孔洞;同时,如果焊接角太小时,液态铝会到达电弧的前沿位置,从而无法对焊接部位进行有效的焊接,从而导致焊接质量的下降。
六、铝合金焊接技术的发展
在早期的导弹、火箭发动机的发射药槽中,常使用铝镁系合金,其中以LF3和LF6防锈铝合金最为突出,因为它们具有良好的焊接性。随着空间科技的发展,高强铝合金逐渐被采用,例如具有优异低温性能的LD10CS系,适合于液氢和液氧槽。
LD10系铝合金存在着熔接性不好、容易出现热裂、对焊接工艺比较敏感、焊缝的断裂韧性低等问题。20世纪70年代初,LD10型铝合金发动机推进剂贮箱在使用过程中出现了难以克服的问题,采用“双侧三重焊”的方法成功地克服了上述困难,并建立了焊缝伸长率不低于3%的检验准则。
在铝合金焊接过程中,由于氢气的存在,容易产生孔洞。虽然航天焊接人员为确保产品的品质付出了很大的心血,但是有些容器还是会产生气泡。在国外,对于低氢量的焊接,我国还没有明确的规定。
2219高强度铝合金具有优良的焊接特性,具有优良的机械、耐应力侵蚀、耐焊接热裂等特性,在美国、苏联等国家的航空航天装备中得到了大量的使用。国产S147铝合金虽与2219相似,但易产生孔洞缺陷。
苏联1420合金密度低,强度高,耐腐蚀性好,可熔,具有较高的弹性模数,与2024及7075系比较,其强度及屈服强度均接近。二十世纪八十年代开始,1420合金在米格29战机上得到了成功的运用,大大降低了机身的重量,现在已经被民用和军用的飞行器以及火箭所使用。
七、铝及铝合金焊接技术的展望
美国国家航空航天局于1978年开始使用可变极的等离子弧焊接方法,局部地取代了钨极氩弧焊法对航天器的外部箱体进行了焊接。采用此工艺对2219进行了焊接,其焊缝长6400米,在 X射线探伤中未发现任何裂纹,单道焊厚为25.4 mm。其特征是在焊缝中央产生微小的孔洞,一般采取垂直方向的焊缝,以降低焊缝内部的孔洞,被称为"零缺陷"。
在“八五”时期,利用国外先进的可变极等离子体焊机,对LF6和LD10铝合金进行了平面焊缝的实验研究。
“九五”期间,我们与哈尔滨理工大学联合开发了一套可变极化的等离子体焊接装置原型,成功地进行了LF6、LD10两种材料的焊接实验,解决了其存在的问题,并通过了水压实验,推动了该方法的工程化应用。
由于2219铝合金、2195系铝合金的广泛使用,使得该工艺在中厚、大尺寸储罐的焊接中显示出了良好的发展趋势。
采用真空局域电子束焊可获得高质量的焊缝,在国防领域有着广阔的用途。但是,大零件的焊接需要一个大的真空室,成本较高。采用部分真空电子束焊装置,可使焊缝周围形成一定的真空,从而达到节约生产的目的。苏联在火箭发动机的油箱外壳上采用了这种工艺,我国也在研究和开发有关的装备。
法兰环缝焊缝(尤其是对焊缝残留应力大、变形大)的焊缝,采用局域真空电子束焊接工艺,对于改善其焊缝质量具有十分重大的作用。
TIG与 MIG是航空航天领域常用的两种焊接工艺。TIG焊有两种方法,一种是采用交流氩弧焊,另一种是直流正接氨弧焊法。由于焊接过程中存在着难以填充的问题,直流正交氨弧焊一直没有得到普及。国外常使用气脉冲氩+氦氩弧焊及 MIG等工艺来降低焊缝中的气泡,而我国的研究表明,该工艺能有效地控制焊缝中的孔洞。
结束语
铝及其合金是一种重要的金属结构材料。铝的生产工艺与工艺的进步,使其日益强大。美国、俄罗斯已经生产出2219,12011420型铝合金,其中2195型也已经投入使用。在我国,不可忽视S147、2195等在将来的空间飞行器上的使用。在载人航天及可回收空间飞行器中,对其服役性能的需求越来越高。因此,新型焊接技术必然会在航空制造过程中得到快速发展,实现高品质、高可靠的焊接自动化是21世纪对其的根本需求。特别是3 mm平面铝及铝、铝等3 mm平面对接焊缝的研究与普及。
参考文献
[1]霍立兴.焊接结构的断裂行为及评定[M].北京:机械工业出版社,2017.
[2]稻桓道夫、可田沼欣.铝合金低温材料标准试验[J].国外技术,2019.
[3]库德良绍夫.铝合金的平对接焊接[M].北京:冶金工业出版社,1980.
[4] 杨海生、常新龙.用三点弯曲试样测定LD10铝合金断裂韧度Jrc[J].理化检验一物理分册,2012..
[5]袁杰红.断裂力学在推进剂在铝合金安全评定中的应用[J].强度与环境,2009,(1):30-36.
[6]涂志华、张忠、赵立中,等.含表面裂纹铝合金焊缝低温断裂性能[J].实验力学,2012,11(1):84-89。
[7]张敏.铝合金平对接焊接的试验研究[J].机械强度,2013,25(1):85-89.
相关文献推荐
- 节点文献
- 读者推荐
- 相关基金文献
- 关联作者
- 相关视频
- 批量下載
