
- DOI:
10.13738/j.cnki.acc.qklw60536
- 专辑:
科学Ⅰ辑;信息科技
- 专题:
信息、科学;综合科技
- 分类号:
G90;N92
摘要:。本文提出了一种基于电加热和水冷却技术的电加热快速热循环注塑(Rapid heat cycle molding with electric heating,E-RHCM)工艺,从结构组成、控制系统、监视系统等方面,研究了E-RHCM动态模温控制系统开发的关键技术。自主设计开发了E-RHCM动态模温控制系统,构建了E-RHCM生产线,进行了试验生产。
引言
近年来,快速热循环注塑(Rapid Heat Cycle Molding, RHCM)[1]获得了越来越广泛的关注。RHCM的技术可以彻底消除塑件表面的流痕、喷射痕、熔接痕、浮纤等缺陷,显著提高塑件的表面光泽度,从而使得RHCM塑件可以直接满足后续装配使用的要求,无需打磨、喷涂、罩光等二次加工工序,显著缩短了生产流程,降低了生产成本[2,3]。
作为一种常规加热技术,电加热技术已广泛应用于注塑模具的局部加热或微小型注塑模具的整体加热。传统观点认为,由于需要加热整个模具型腔板,导致电加热的加热效率较低,能量消耗大,无法实现整个模具型腔表面的快速加热。因此,尽管电加热是一种非常成熟的加热技术,具有清洁、结构简单、温度调节范围大、稳定易控等优点,但在与RHCM工艺相关的研究中,较少涉及电加热技术。
为了解决上述问题,进一步扩大RHCM工艺的应用范围,本文提出了一种基于电加热和冷却水冷却的电热式快速热循环注塑成型工艺(E-RHCM)。E-RHCM直接利用安装于模具内部的电加热元件快速加热模具,无需配套额外的加热系统,因而具有系统结构简单、成本低等特点。利用电加热技术,通过增加加热时间,模具型腔表面可以被持续加热至足够高的温度,从而满足具有较高玻璃化转变温度或熔点的塑料材料对超高模具温度(>200 ºC)的成型要求。
1方案设计
E-RHCM动态模温控制系统主要由冷却水源、冷却水回收装置、高压气体源、电加热模具、阀门管路转换装置、控制与监视单元组成。根据E-RHCM的工艺原理,并结合其系统组成,开发了以冷却塔为冷却水源,空气压缩机为高压气体源,并结合自主设计开发的阀门管路转换装置、电加热模具及控制与监视单元,构建了E-RHCM动态模温控制系统,如图1所示。
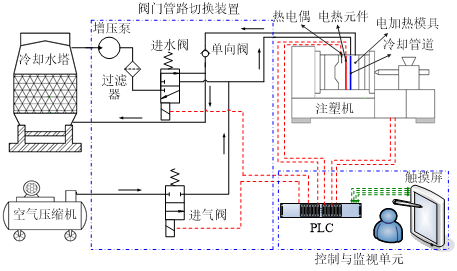
图1 E-RHCM动态模温控制系统的结构原理
从图1中可以看出,阀门管路转换装置主要由增压泵、进水阀、进气阀、过滤器、调压阀、压力表等组成。控制与监视单元是由PLC、人机界面及相应的控制电路组成。加热时,PLC发出控制指令,使电热元件所在控制电路的接触器吸合,电热元件通电后即开始加热模具。冷却时,PLC发出控制指令,使进水阀换向,然后冷却塔中的冷却水即可经增压泵、过滤器、进水阀及相应连接管路等,最终流入模具内的冷却管道,从而冷却模具。冷却完毕后,PLC再次发出控制指令,使进水阀复位以切断冷却管路,并打开进气阀,以使压缩机提供的高压气体经进气阀流入冷却管道,从而将管道中的残留水排出。在工作过程中,PLC与注塑机的控制系统一直保持通信,以保证各动作的协调性。注塑模具中安装的热电偶可以实时地将模具温度信号反馈给PLC,以作为模具温度调节的依据。通过PLC与人机界面相结合,可便于操作人员对E-RHCM工艺进行调试和过程监控。
2 结果分析与讨论
为了验证E-RHCM工艺的有效性和实用性,我们利用自主研制生产的电加热动态模温控制设备和高光注塑模具,构建了液晶电视机面板E-RHCM生产线。图2给出了E-RHCM生产过程中测量获得的模具、进模介质和出模介质的温度变化曲线。从图中可以看出,E-RHCM工艺的注塑成型周期为78 s左右,与同规格液晶电视机面板的常规注塑成型周期(76 s左右)相当。这表明本项目开发的E-RHCM工艺可在不影响注塑成型周期的同时,实现高模温注塑生产。另外,在连续稳定生产过程中,E-RHCM的成品率高达90%以上。这对该工艺在实际注塑工业中的产业化应用和大面积推广具有十分重要的意义。
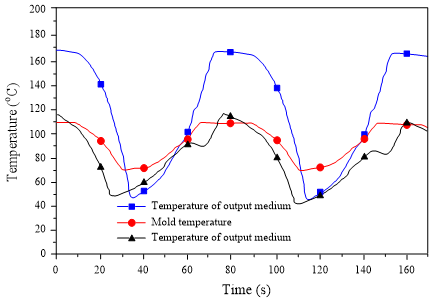
图2触摸屏记录的温度变化曲线
3 结论
(1)根据E-RHCM工艺原理,提出了由冷却塔、空气压缩机、阀门管路转换装置、电加热模具、控制与监控单元等组成的E-RHCM动态模温控制系统,解决了E-RHCM工艺流程控制等关键技术问题,设计开发了相应的硬件系统和软件系统,构建了以PLC为控制核心的E-RHCM动态模温控制系统。
(2)研制了E-RHCM的冷却系统,实现了模具的间歇式冷却,减少了冷却水消耗和加热阶段的热量散失,提高了模具的加热效率。设计了基于触摸屏的由显示窗口、操作窗口、参数设定窗口、数据记录窗口等组成的人机界面,实现了E-RHCM工艺参数的监控,提高了E-RHCM工艺的可操作性。
参考文献
[1] 赵国群,王桂龙,李辉平,等.快速热循环注塑技术的研究与应用[J].塑性工程学报, 2009, 16(1):6.DOI:CNKI:SUN:SXGC.0.2009-01-038.
[2] 张爱敏,赵国群,高军,等.基于快速热循环注塑工艺要求的ABS改性[J].合成树脂及塑料, 2009, 26(2):4.DOI:10.3969/j.issn.1002-1396.2009.02.002.
[3] 邓丽霞.快速热循环注塑技术的研究现状与前景[J].塑料工业, 2013(6):5.DOI:10.3969/j.issn.1005-5770.2013.06.003.
基金项目:山东省大学生创新创业训练计划项目(S202410452022)
通讯作者:李帅(1986--),男,博士,研究方向:注塑成型
相关文献推荐
- 节点文献
- 读者推荐
- 相关基金文献
- 关联作者
- 相关视频
- 批量下載
